生产流程
一张订单在阜沙自有厂区内走十道受控工序。下面逐段说明每一步做什么,配车间实拍。
我们从你的标准出发,不是从目录出发。先把尺寸与公差、带钢牌号、料厚、表面处理、开启角度、缓冲与包装逐项写清并和你确认,然后才出模具图 —— 几道工位、落料成形与冲孔各在哪一段、带钢怎么送、按多宽多厚下料。这一步以你的书面确认为终点。确认后的图纸与确认后的首件样品,随后成为后面每一道检验的基准,于是「与样品一致」变成一件可以量的事,而不是一句承诺。
模具钢与生产用带钢按图纸标注的牌号采购,材质单留档 —— 我们的带钢来自佛山一家钢材供应商,投产前逐项对图核对。随后模具在厂内自制:CNC 铣削、线切割、热处理、磨削与手工研配,再做模具组装、上机试模,出首件样品交你确认。
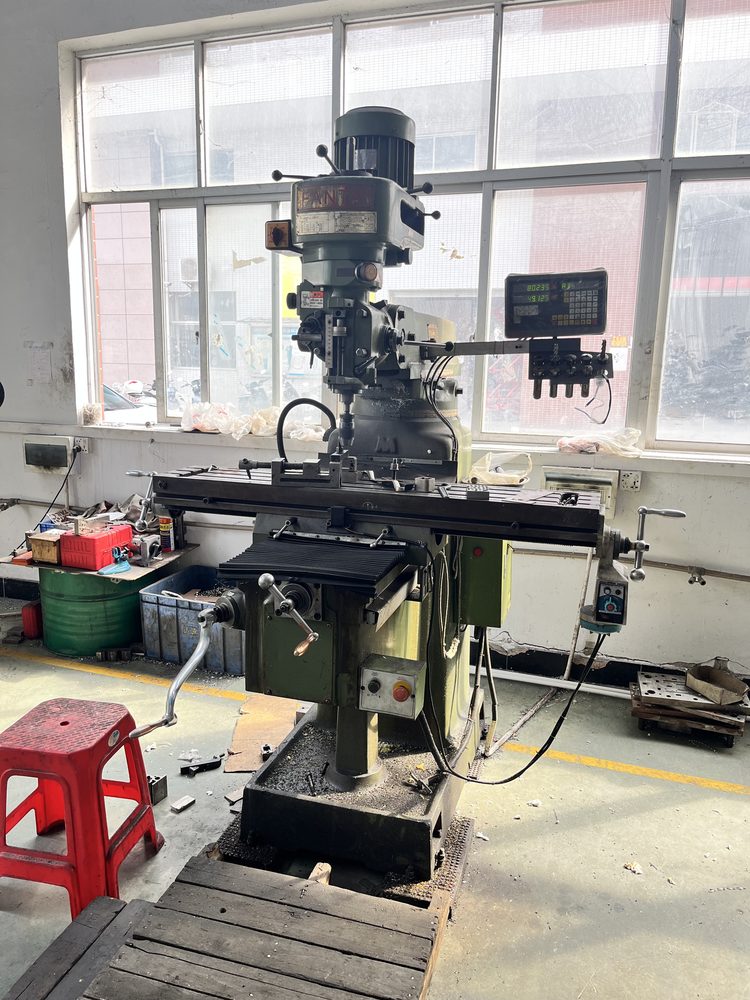
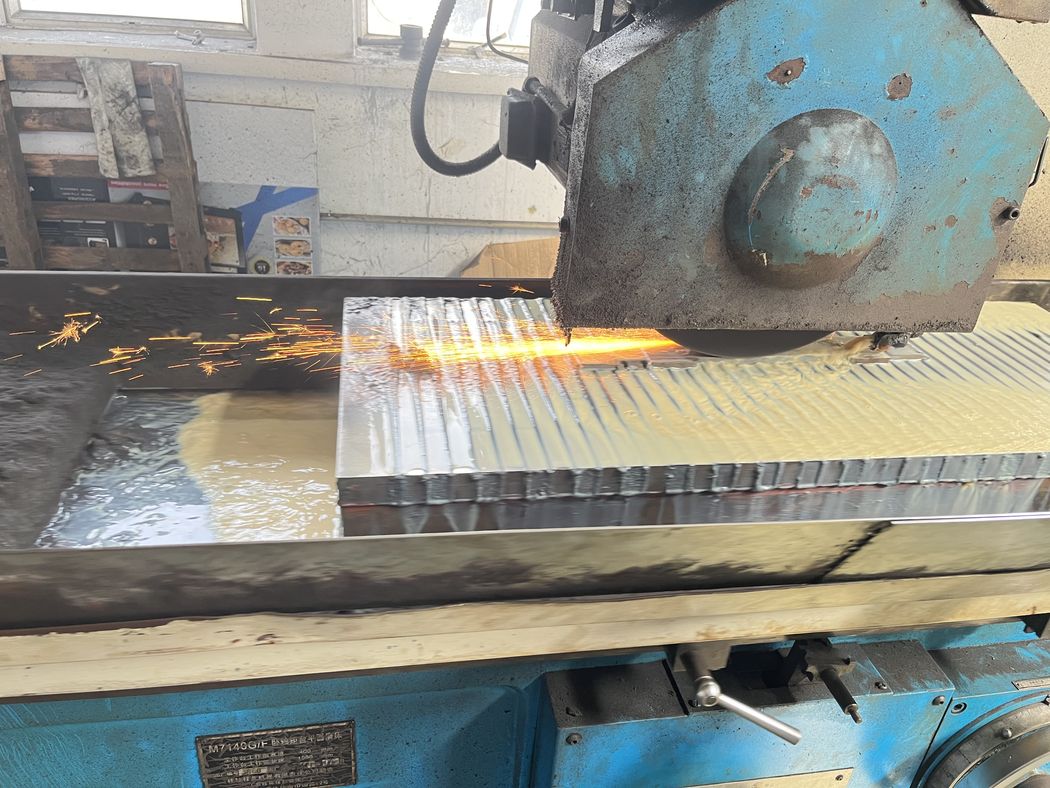
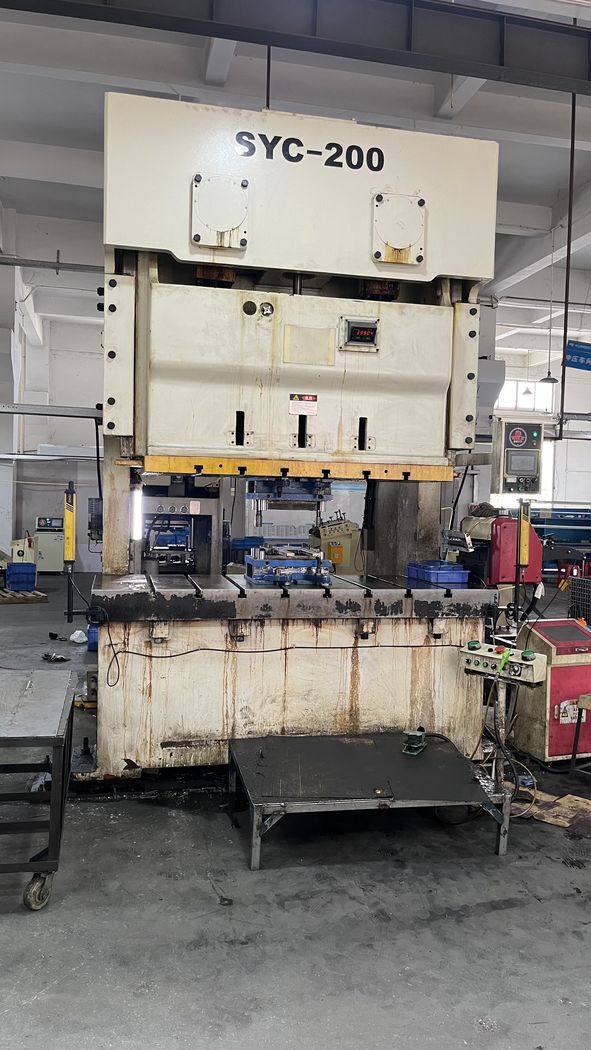
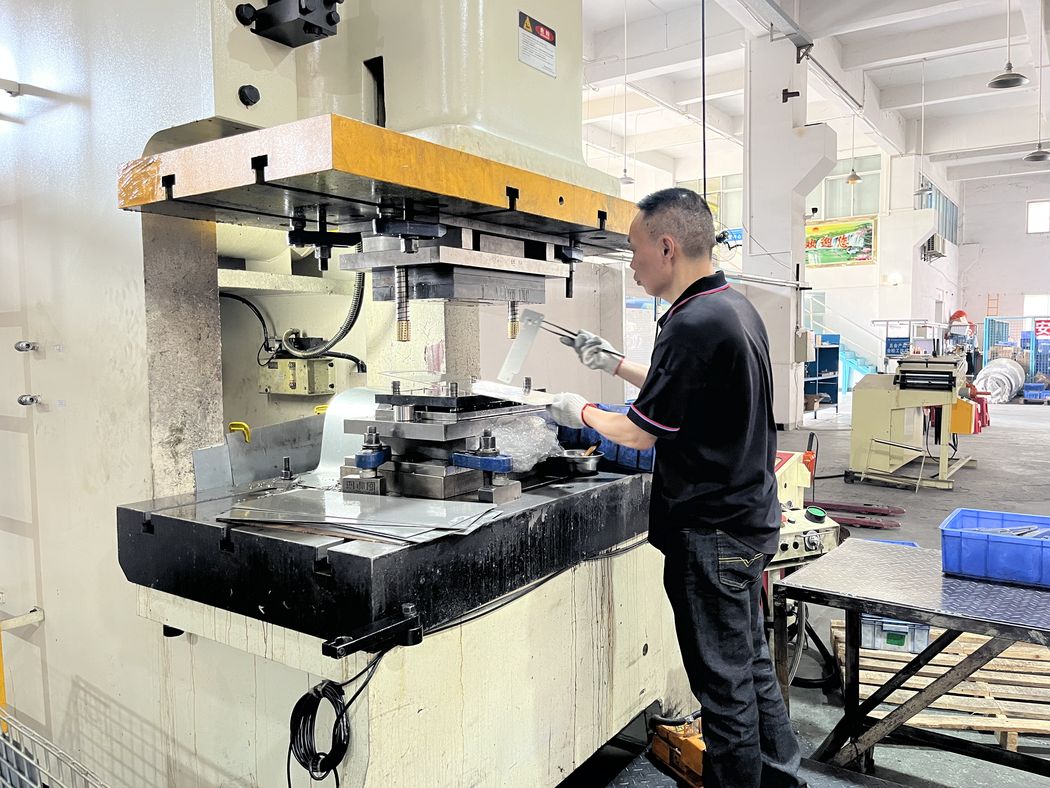
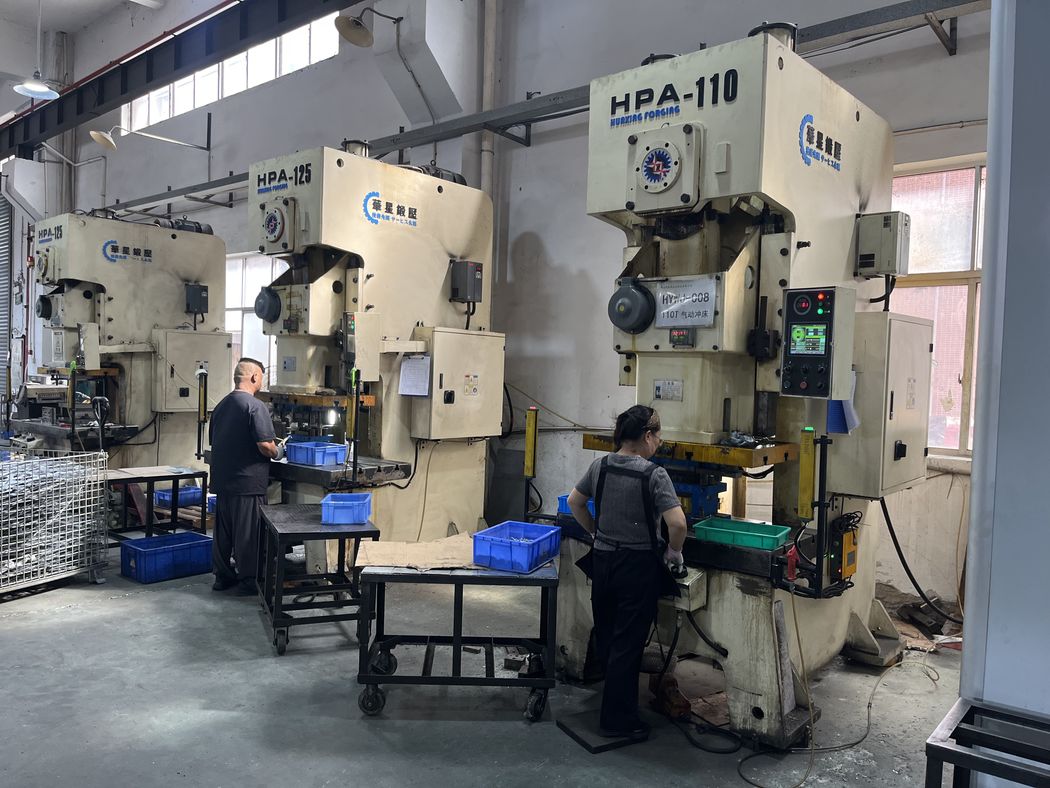
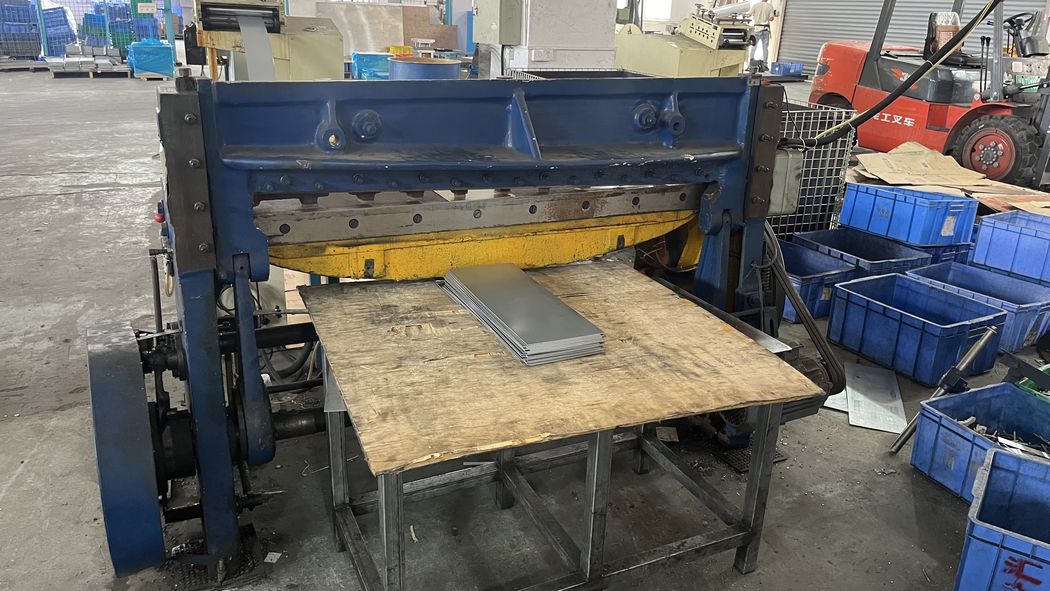
钢带经剪切送入冲床 —— 在多工位模具上一次完成落料、成形与冲孔,从试产到量产。
冲压件先除油清洗,去掉冲压油、金属屑与手印,再进入任何表面工序。这一步看着小,结果却大:留在表面的油,正是几个月后廉价合页上镀层发花、渗油、斑驳的来源 —— 镀层要附着在洁净的金属上,不是附着在油上。清洗后的零件立即烘干转入表面处理;清洗线与零件按批次检查,而不是一天看一次。
抛光与拉丝把表面做到与确认样品一致的效果。磨削与拉丝按固定的砂号顺序走,不是操作工顺手拿哪道算哪道;毛刺与边口是磨掉的,不是抛过去的;纹路方向保持一致,同一箱里的零件才对得上,摆在货架灯下才不会显出一条色带。生产中抽样,在同一光线下与确认样并排比对 —— 表面漂移就是这样在批次里被拦住,而不是在客户手上被发现。
表面处理有要求时,零件去做电镀(GP / SC / AB / AC)或电泳(EB)。镀层厚度、颜色与光泽按确认的色板核对,而不是凭眼睛判断;附着力抽样检查;每批验收前按规格做盐雾试验 —— 通常 48 到 72 小时。颜色一致性按整批检查,不只看第一只,因为同箱里深浅混杂就是这么来的。
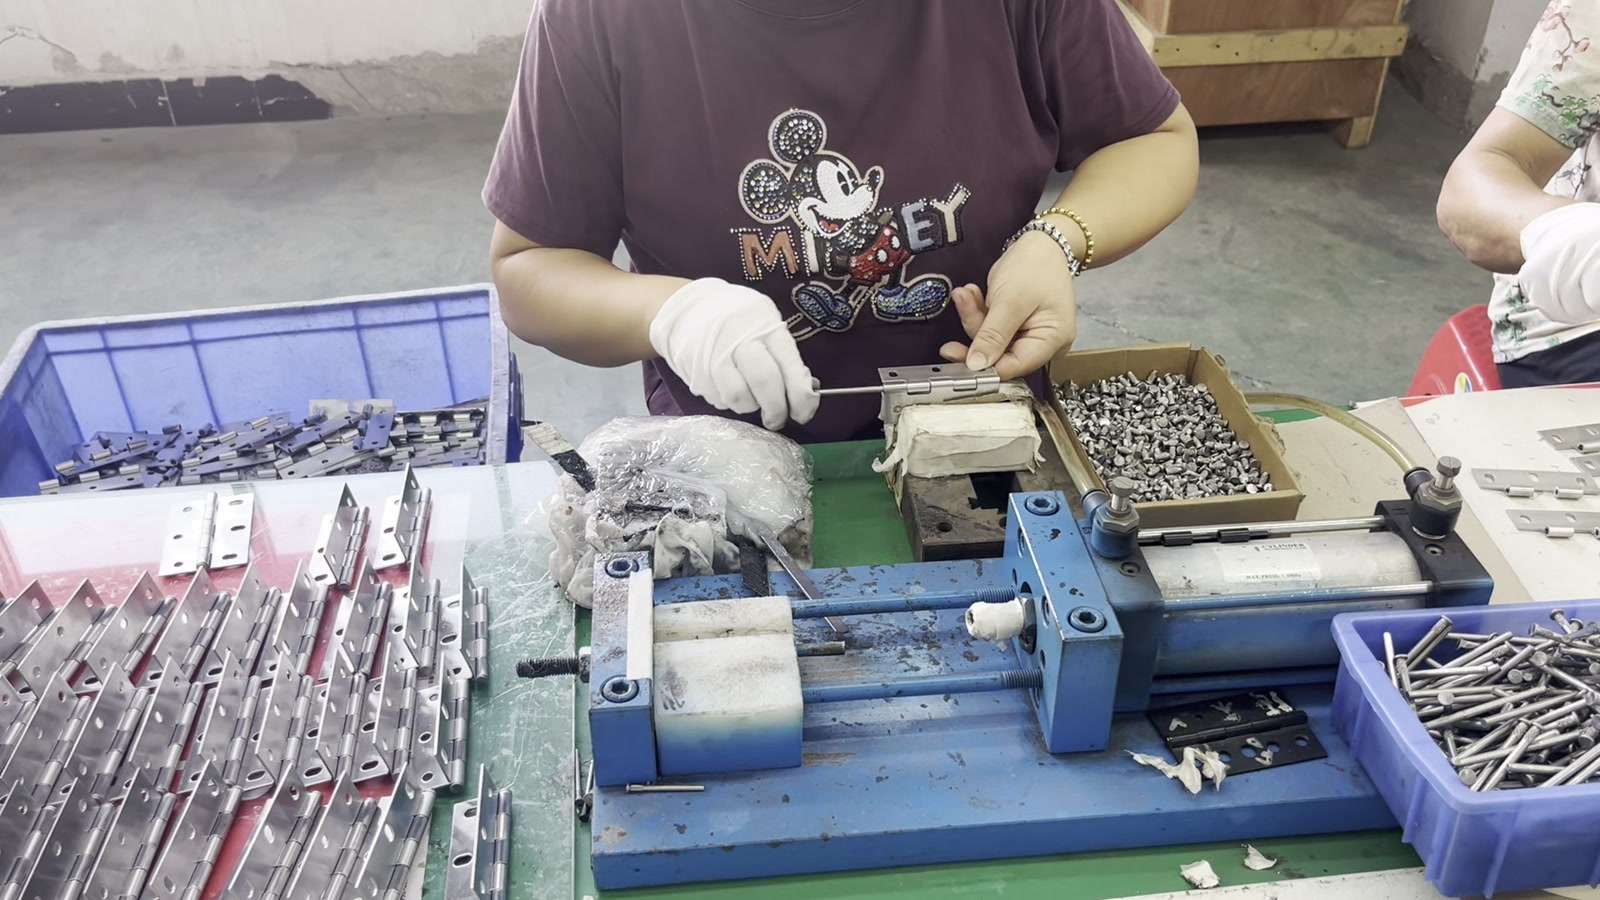
轴套、轴、凸轮、弹簧与缓冲组件在我们的自动装配线上组合:工位沿一条输送带走,决定合页手感的动作 —— 压轴、合轴套、装缓冲 —— 由气动压机在固定参数下完成,不靠手工敲到位。轴套因此保持圆、动作因此安静,这也是「长周期使用后仍然顺滑」与「开始发涩」之间的差别。装好的件下线即检,随后直接进入测试。
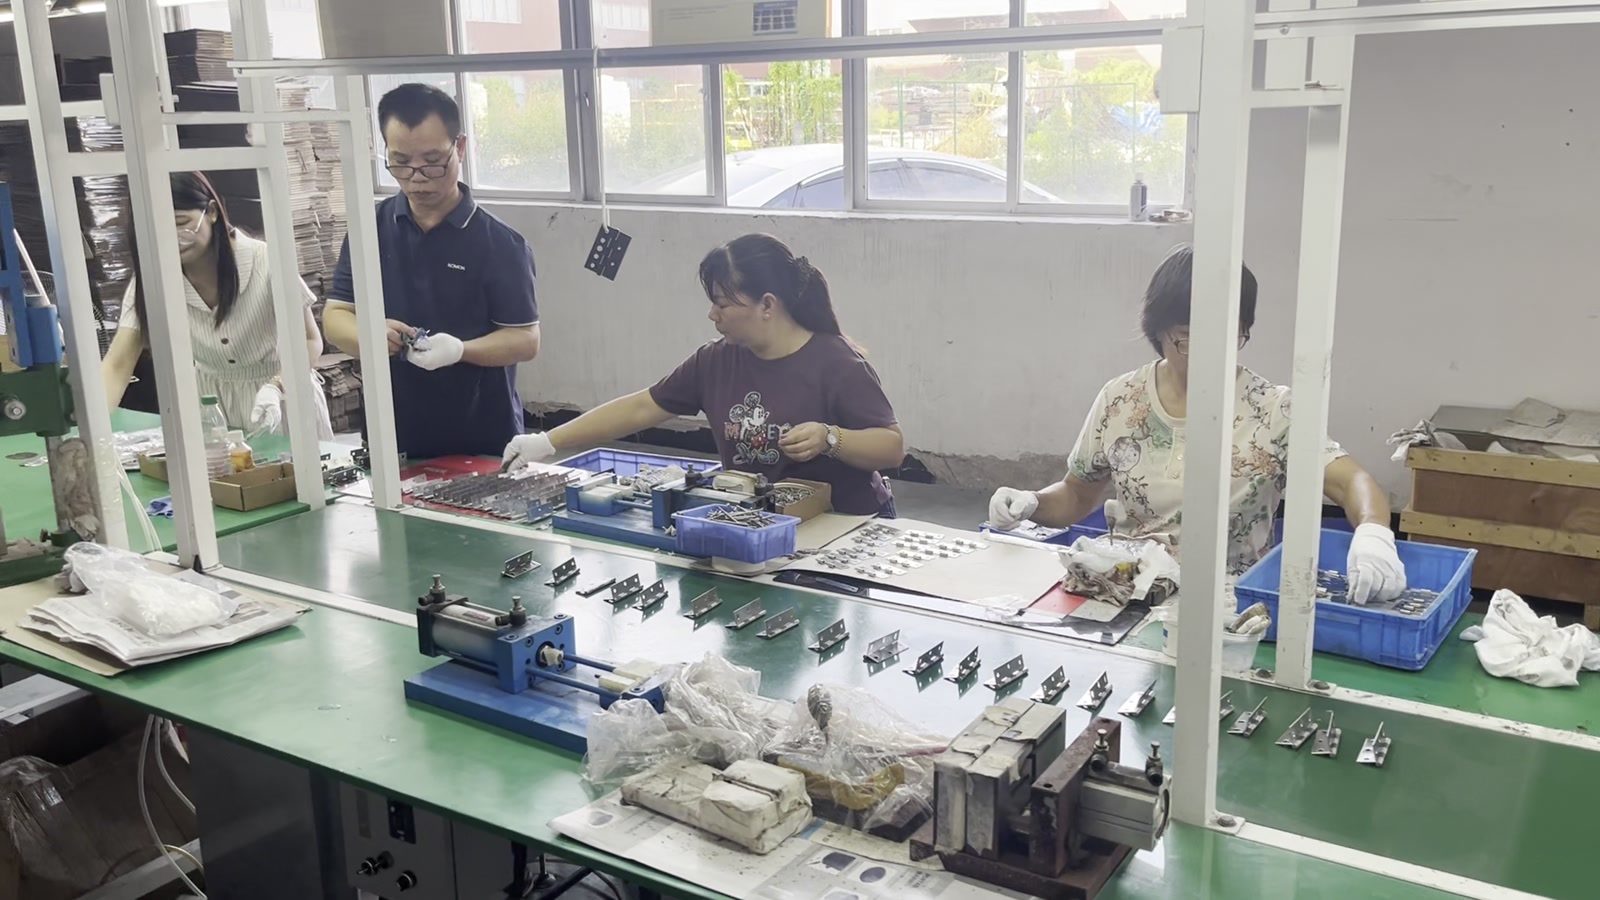
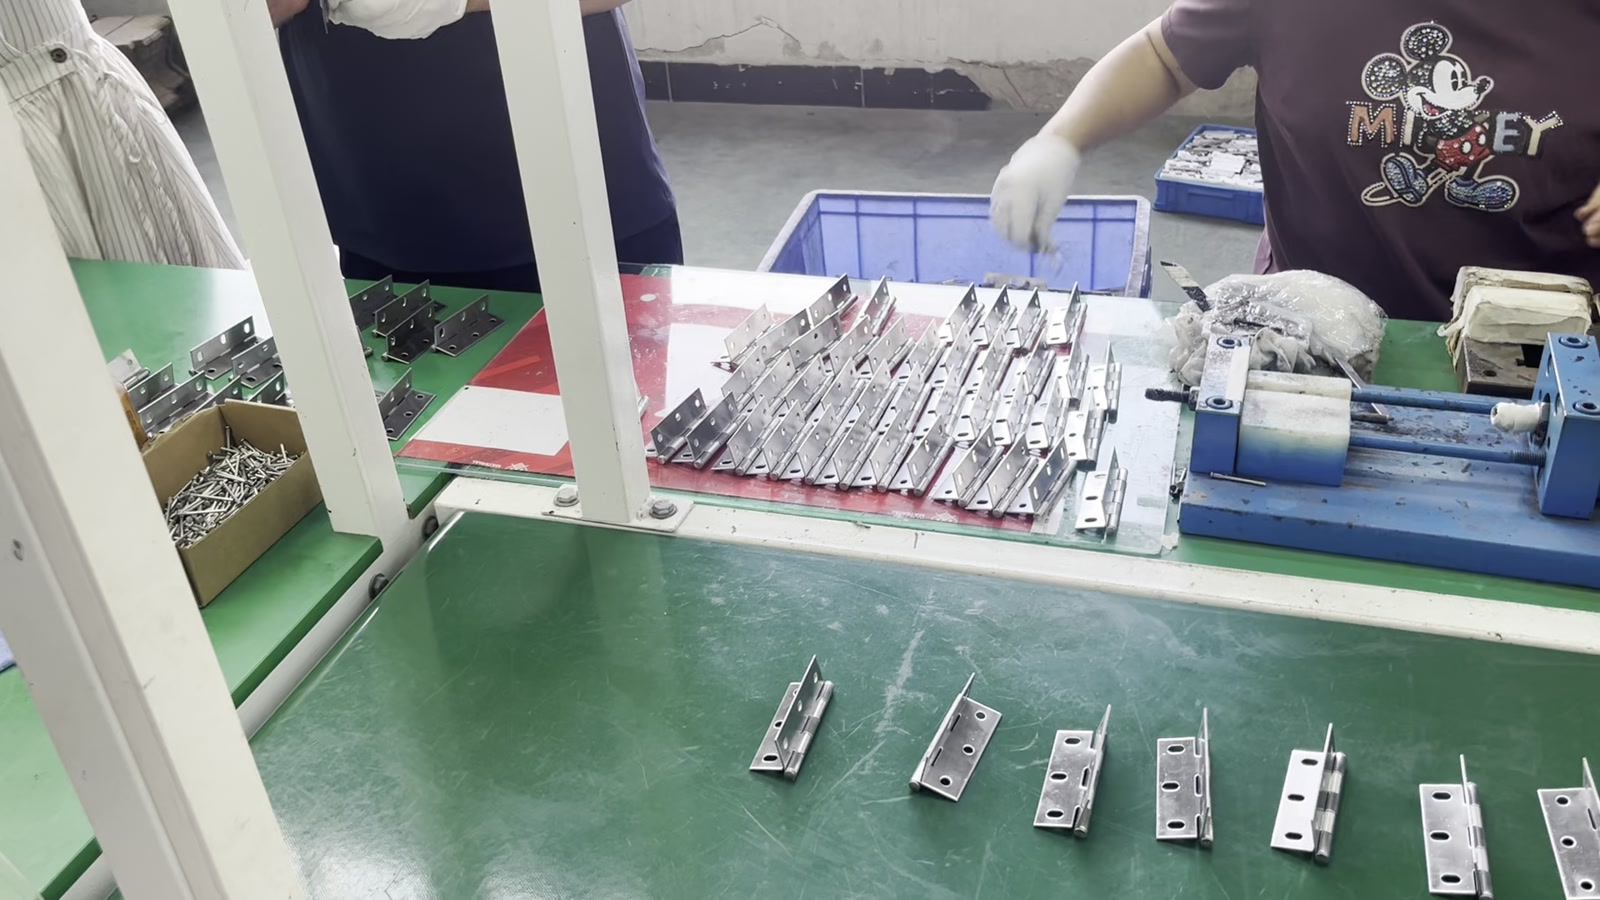
合格的合页按你的要求计数、装袋、装箱、贴标 —— 箱规与印刷、条码、唛头。每箱都带批次标签,出货因此可以回溯到带钢炉批、模具与检验记录,货已经上了你仓库的货架,单据仍然说得清。封箱前核对数量与标识;码垛按柜内不塌的方式堆;混装订单按约定的装柜方案打包,让该一起到的型号一起到。
卡尺与检具量尺寸、做功能与承重测试,通过后整批转入仓库。
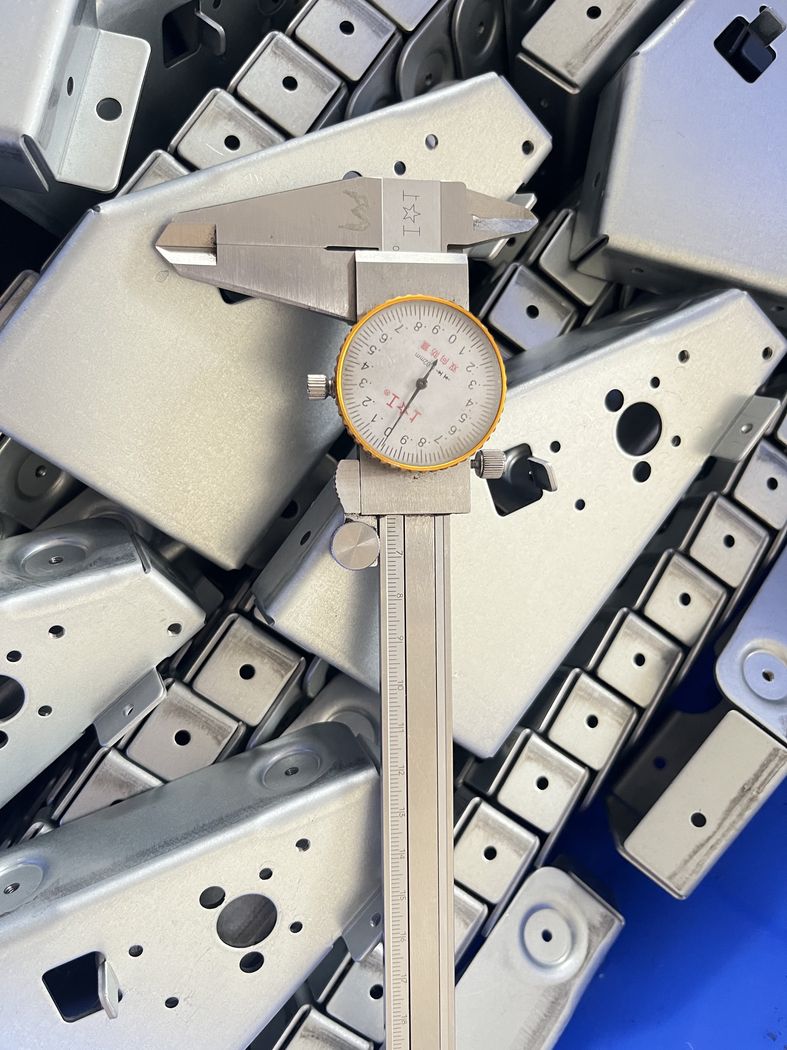
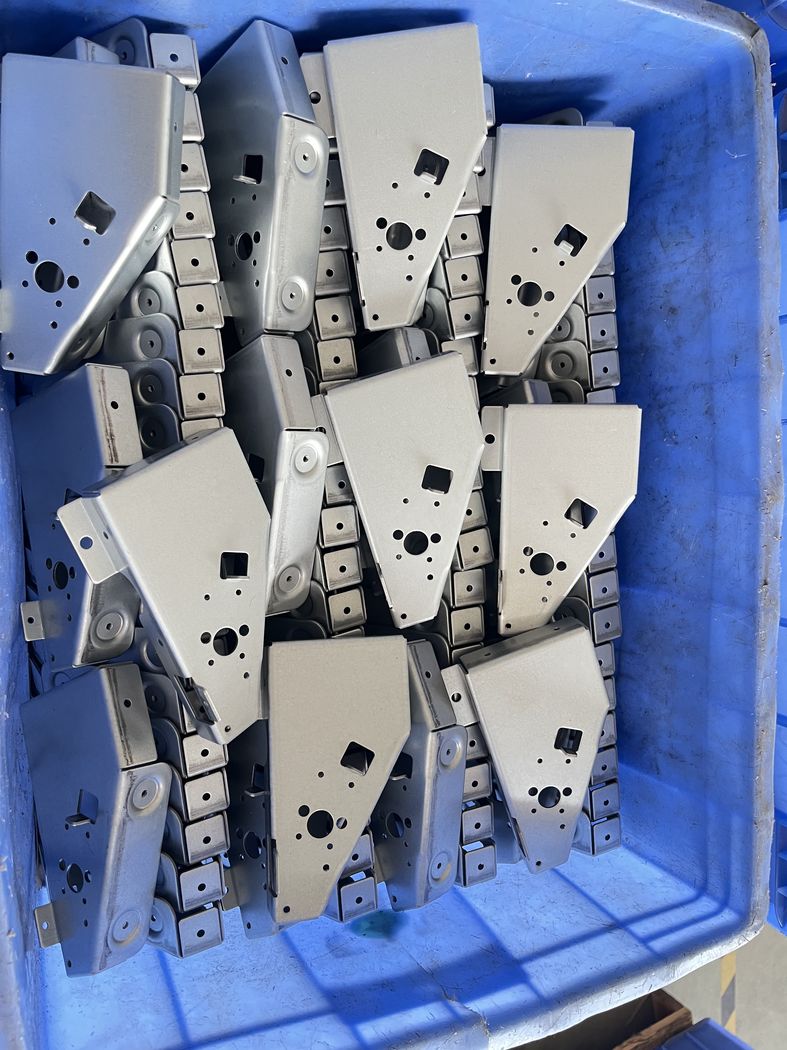
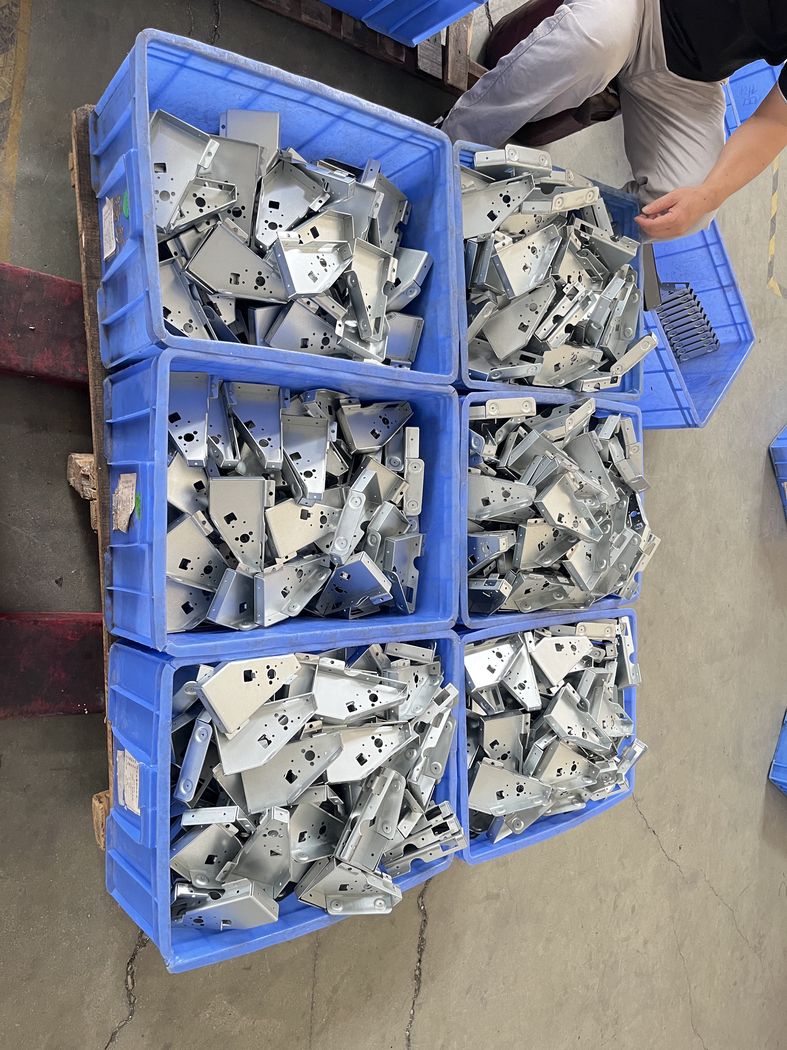
出口包装、单证与装柜由我们自己的外贸团队负责 —— 商业发票、装箱单,以及目的港需要的 CO、Form D 等证书。装柜有人监装,不是交给司机了事;柜号与封号记录在案;装完拍照发你,货怎么离厂你看得到。出货单证对应的是生产过程中留下的同一套批次记录,所以你收到的这批,就是我们测过的那批。
自有模具
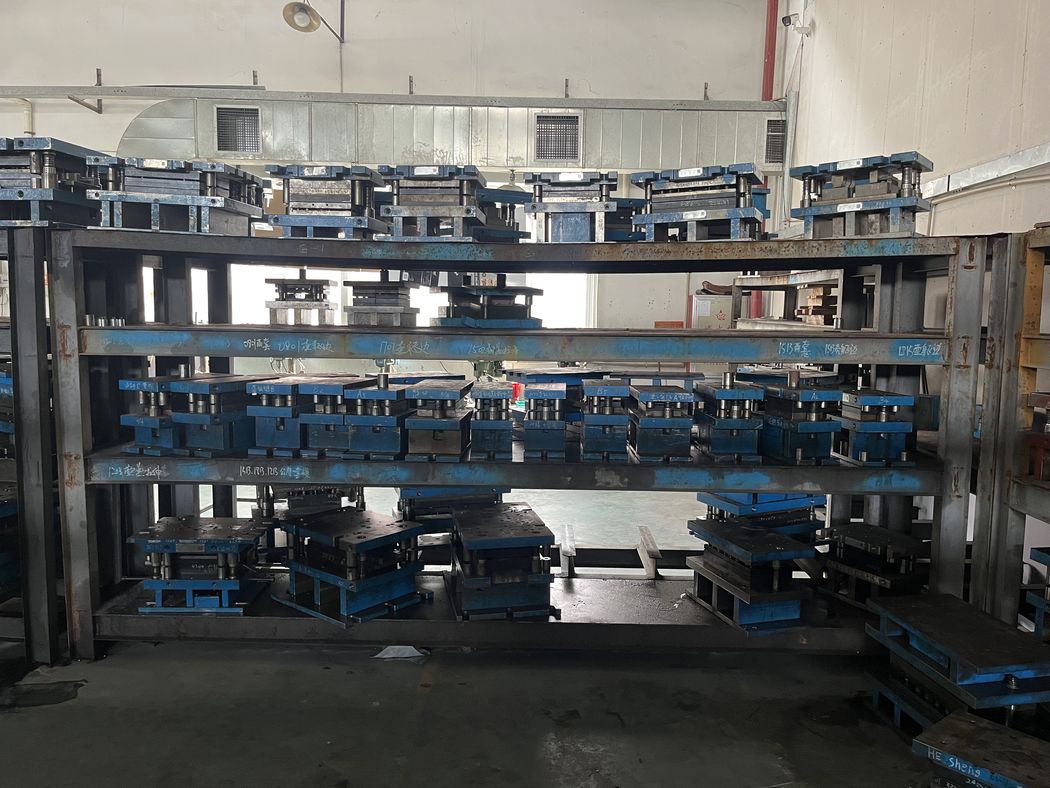
模具在自有模具间里设计、加工、研配、试出 —— 不外发。所以改一版样品是几天的事,不是几周;跑你这张订单的模具,也一直握在我们自己手里。下面是完整路线,一步一步。
你的标准、尺寸、材质与表面处理先确认,然后我们排模具方案 —— 几道工位、落料成形冲孔各在哪一段、料带在哪里停。这张图你没看过之前,我们不落刀。
冲头与刃口用 大同 DC53 冷作模具钢 —— 是改进牌号,不是低成本模具常用的 SKD11。真空淬火加回火后硬度 60–62 HRC,韧性约为 SKD11 的两倍,刃口因此不易崩、长跑仍锋利。生产带钢按图纸牌号采购,材质单留档;每卷到货都实测 —— 上机跑的厚度,就是我们报的厚度。
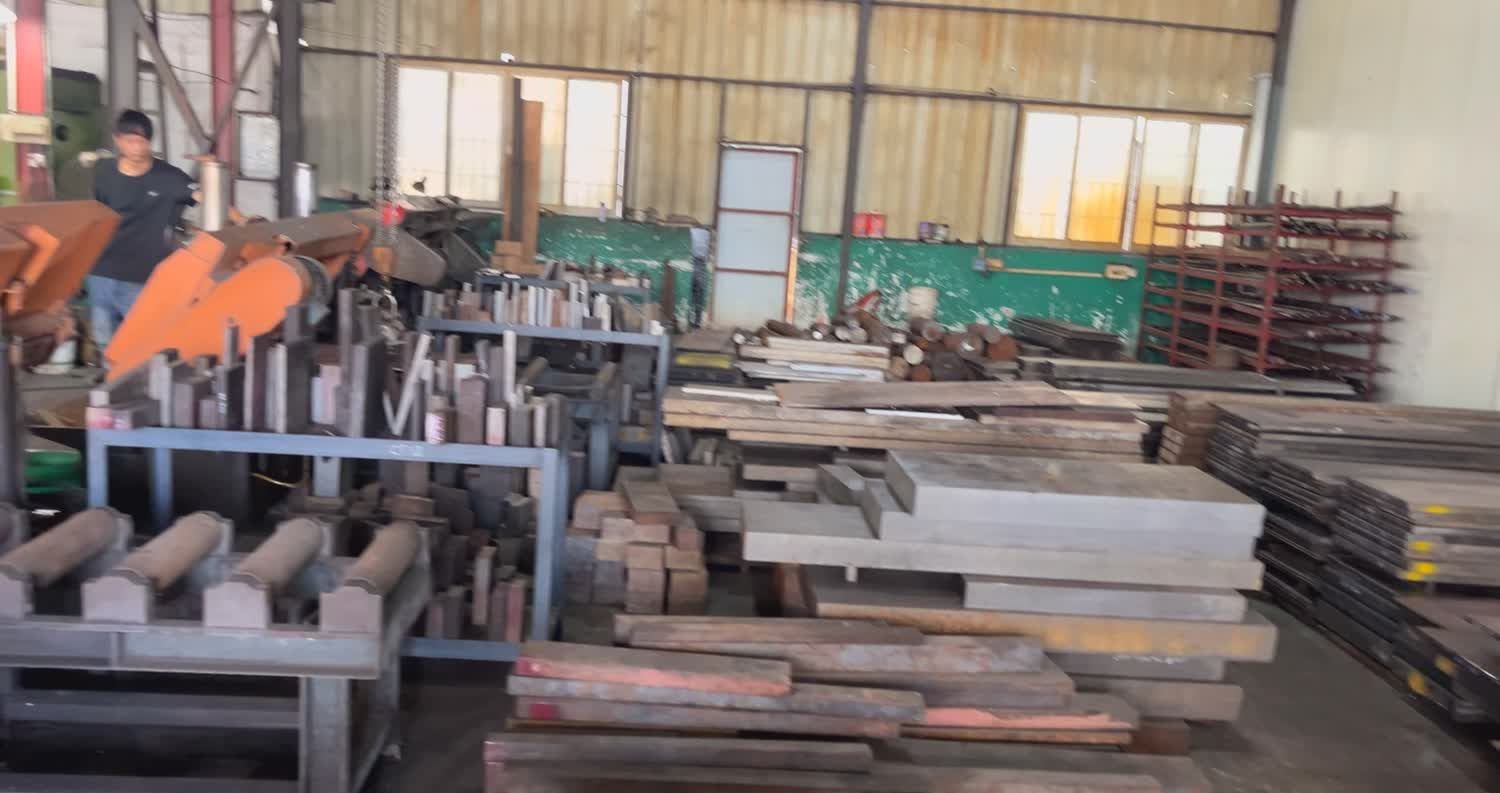
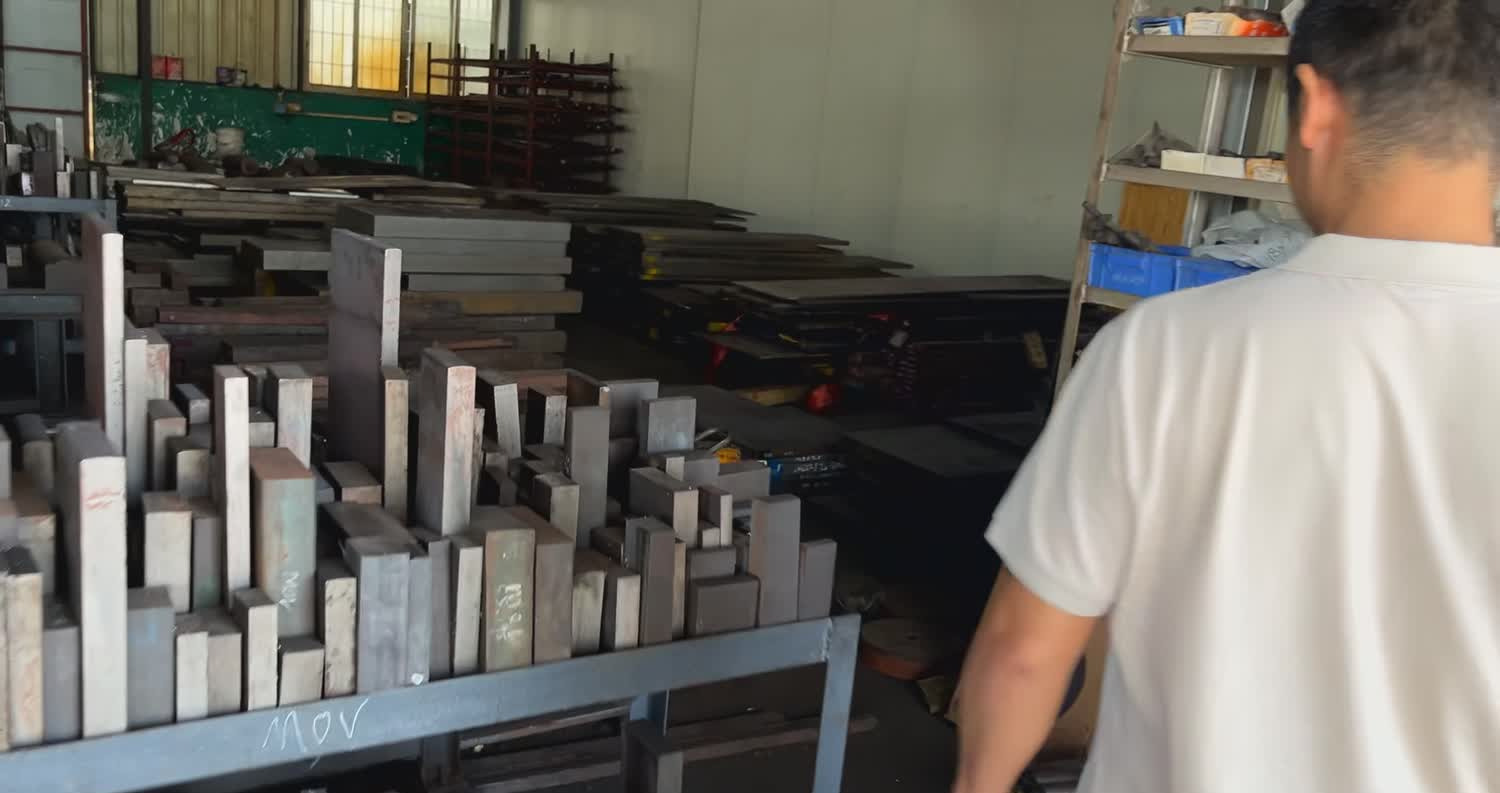
模板、型腔、槽、螺孔与销孔在我们的 CNC 加工中心与立铣上完成。型腔与销位从同一基准切出,冲头与下模后面才对得上。

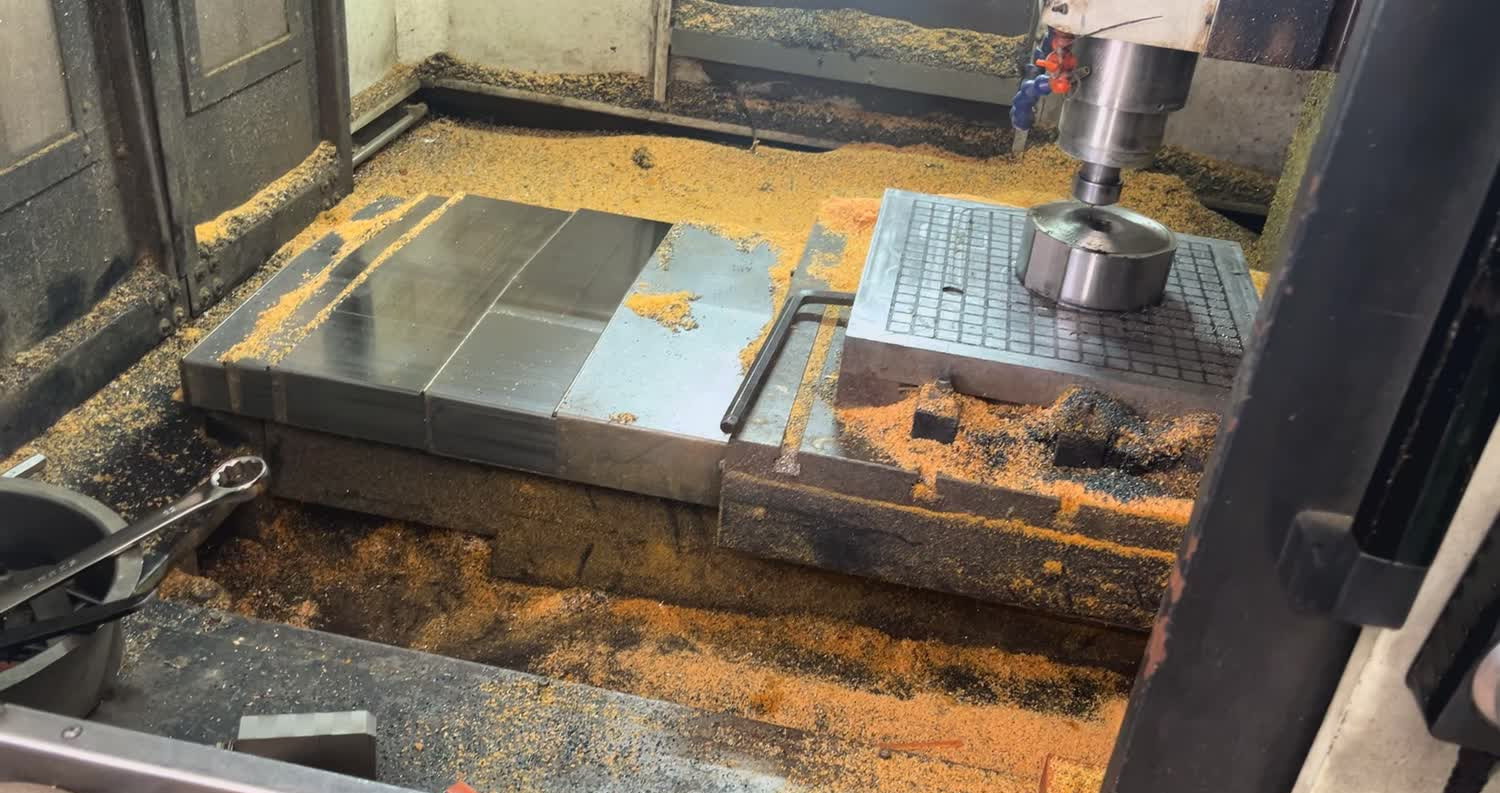
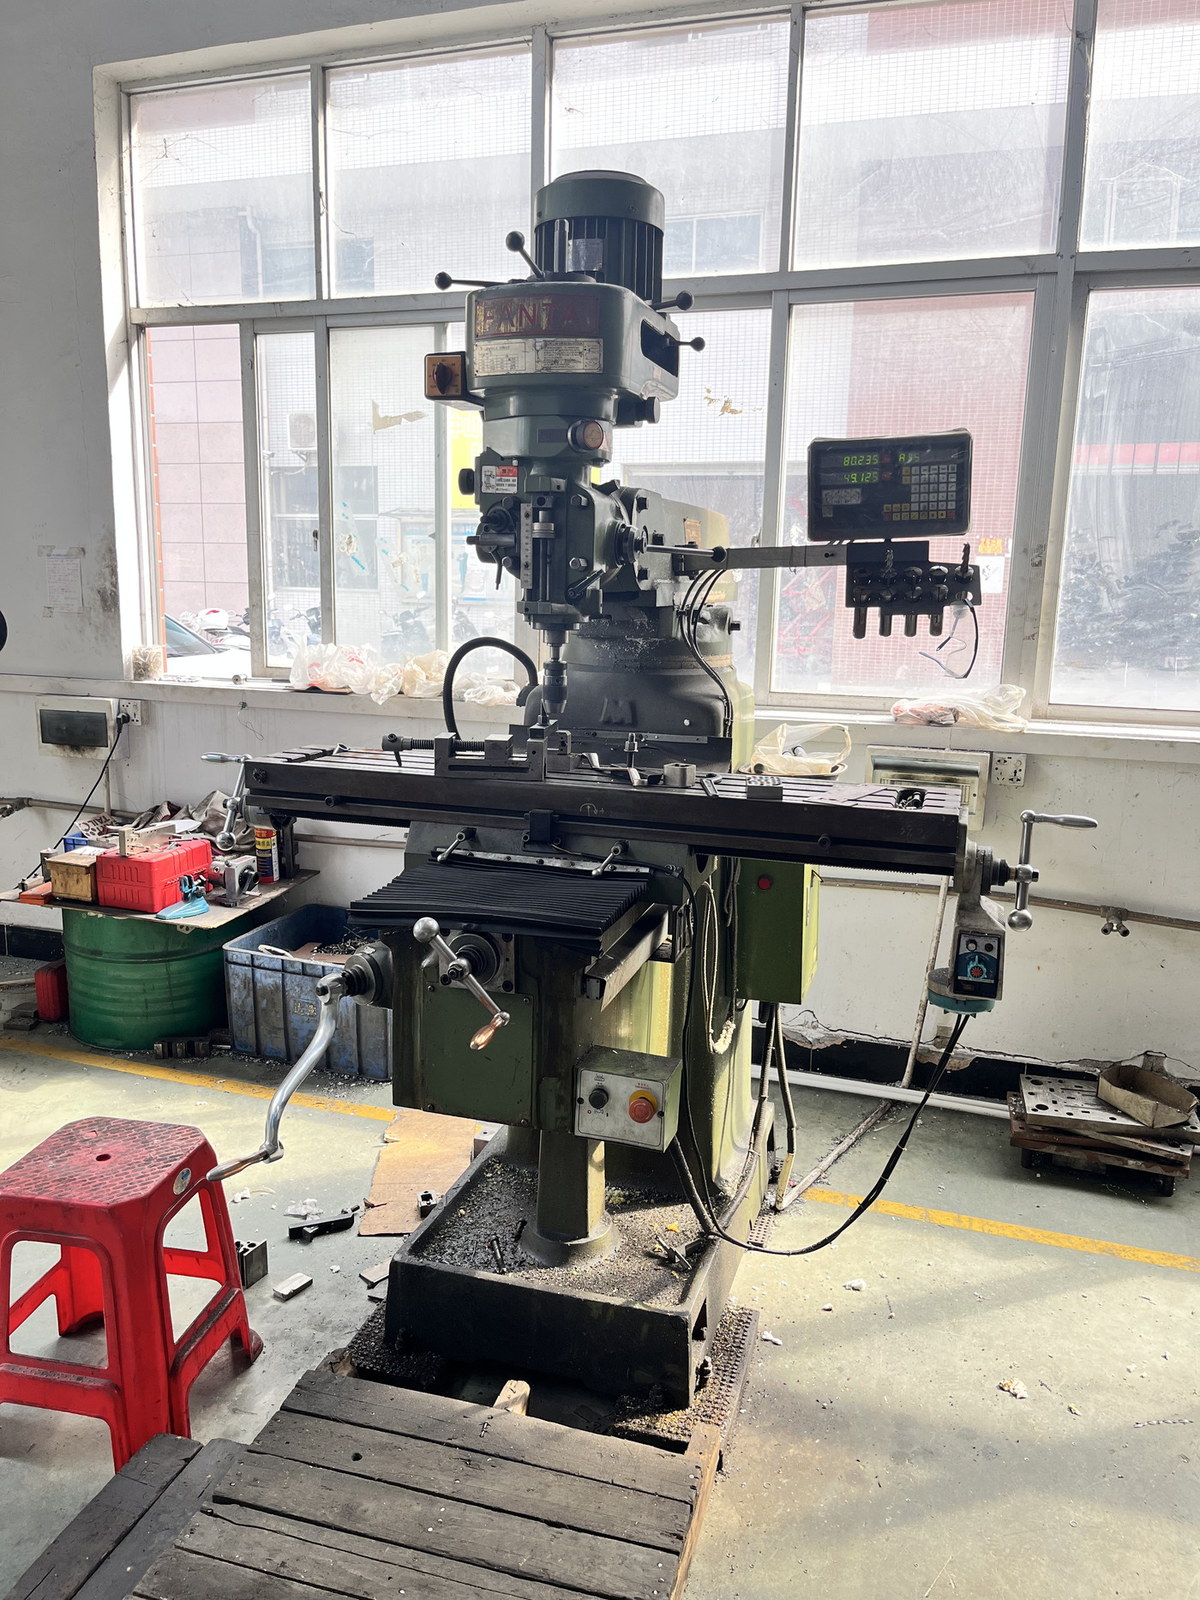
切割轮廓与冲裁间隙在线切割上完成,控制在微米级。这一步决定模具上下两半能不能干净闭合,也决定零件下机是否方正、无毛刺。

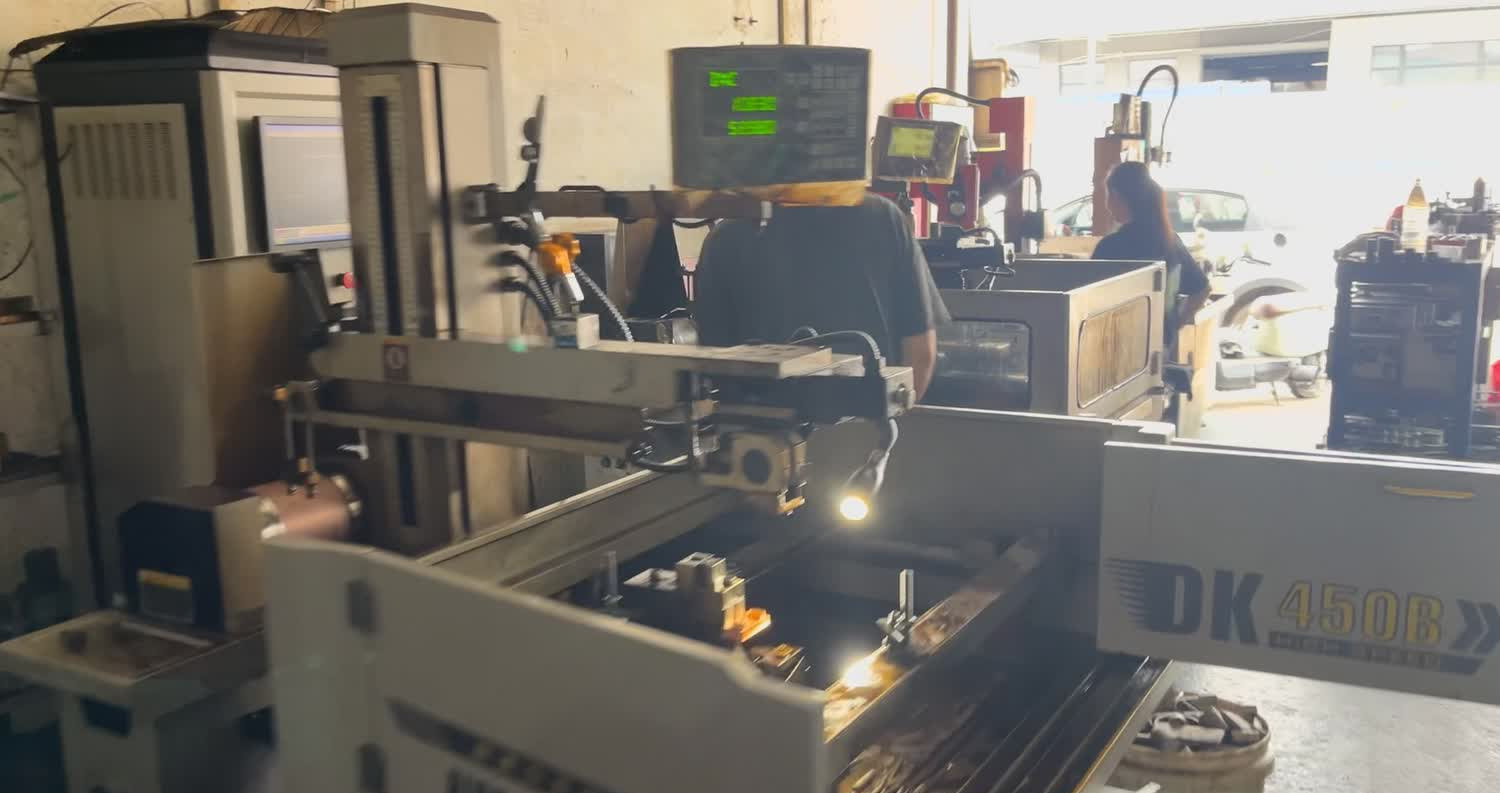
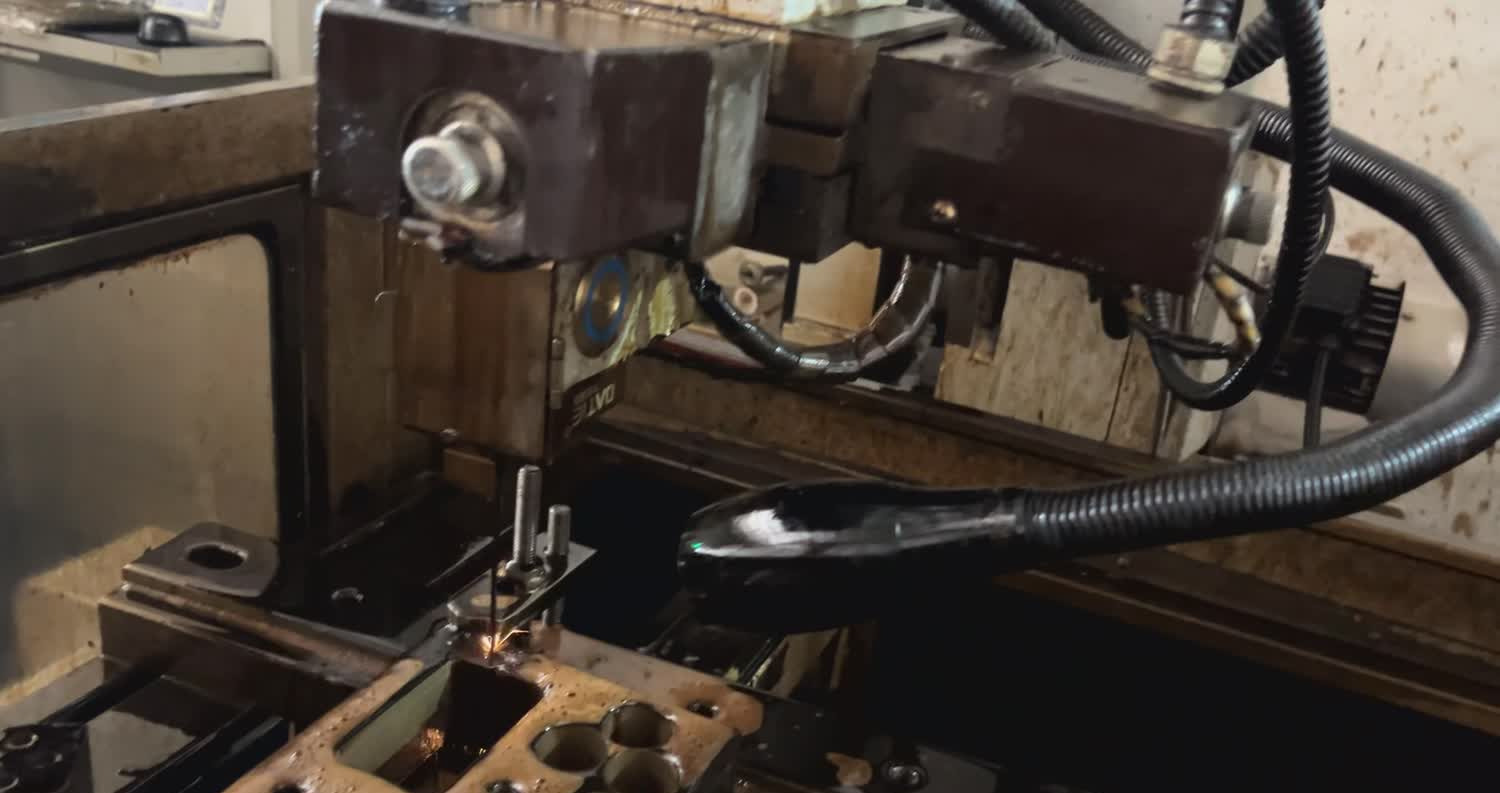
刀具够不到的尖内角、深筋与型腔,用火花机打出来,模具细节与图纸一致,而不是「锉到能装」。
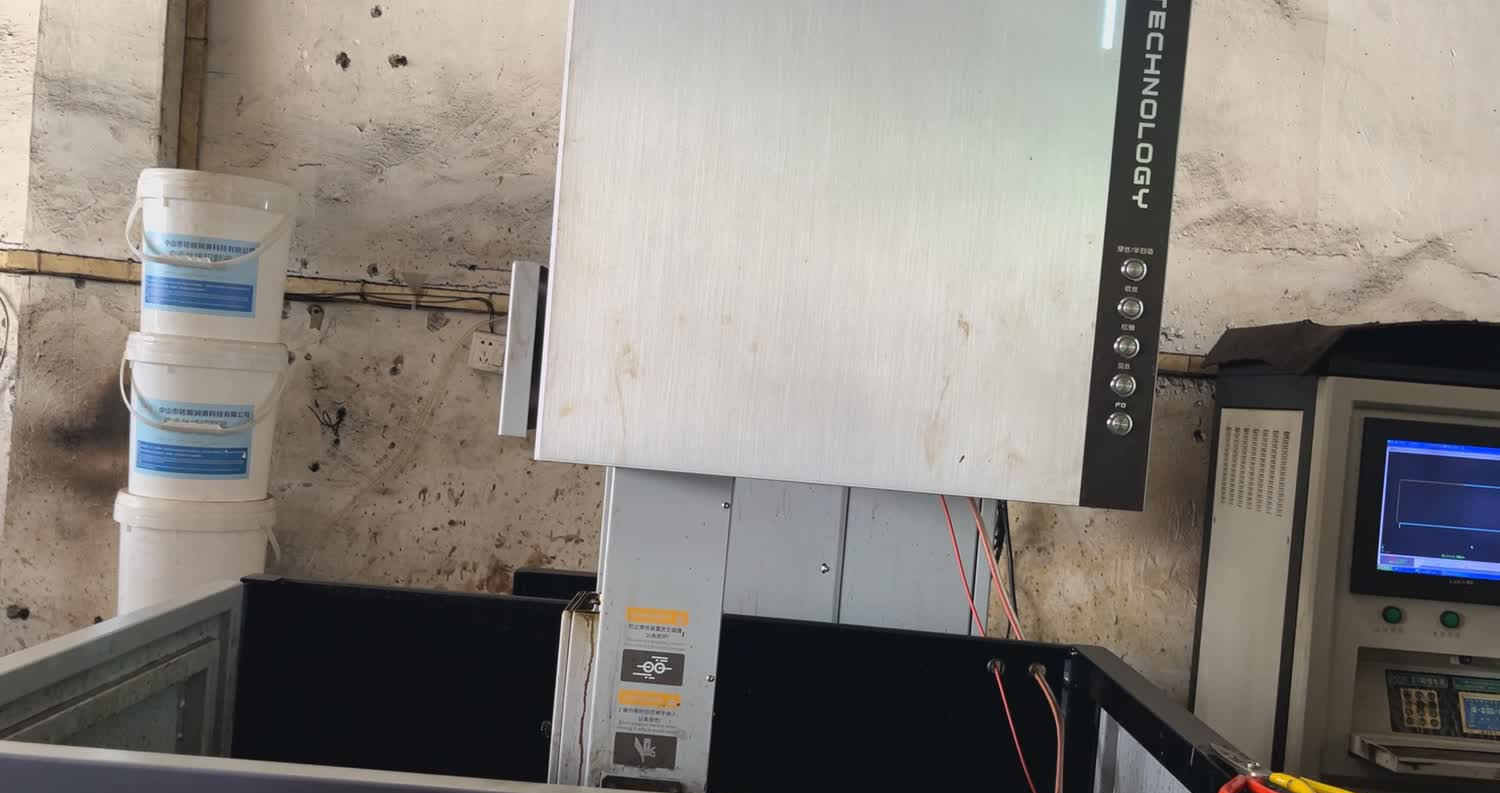
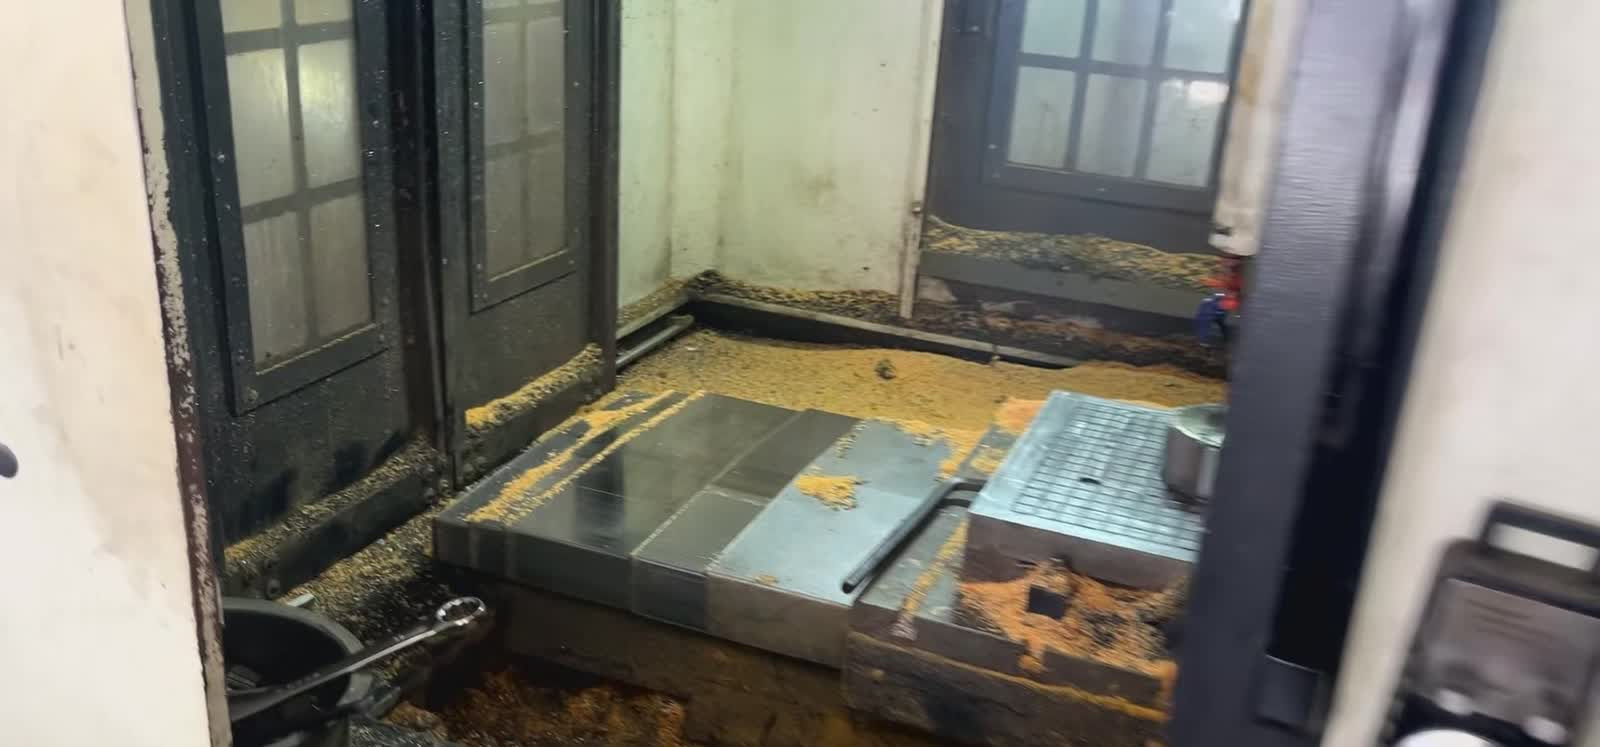
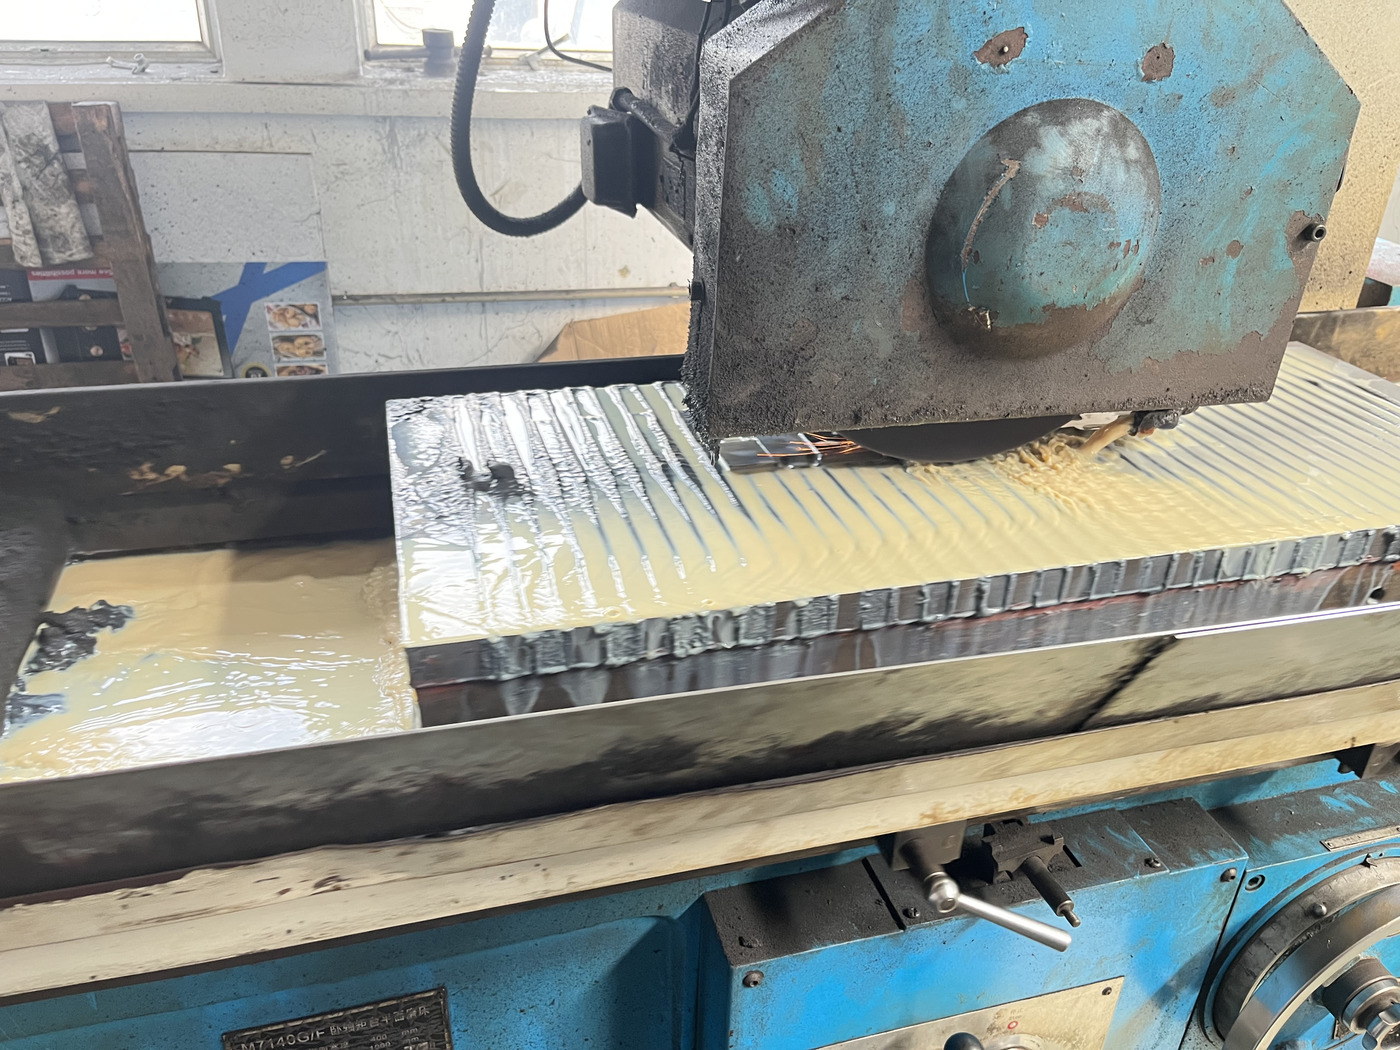
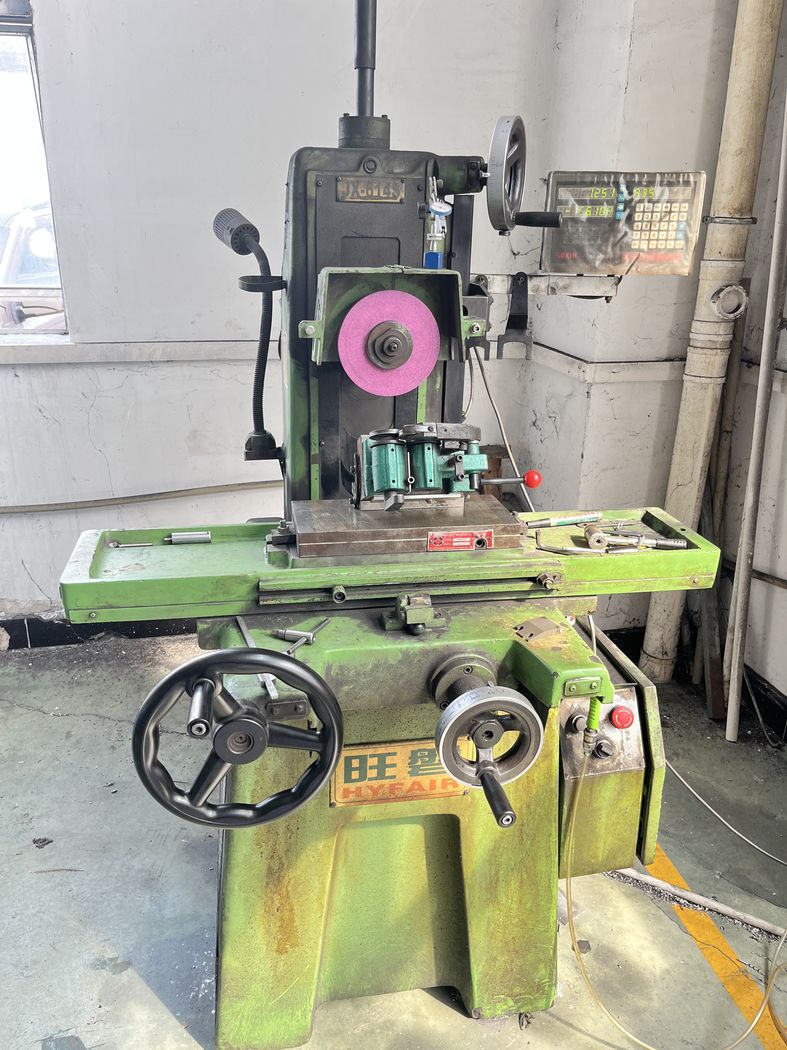
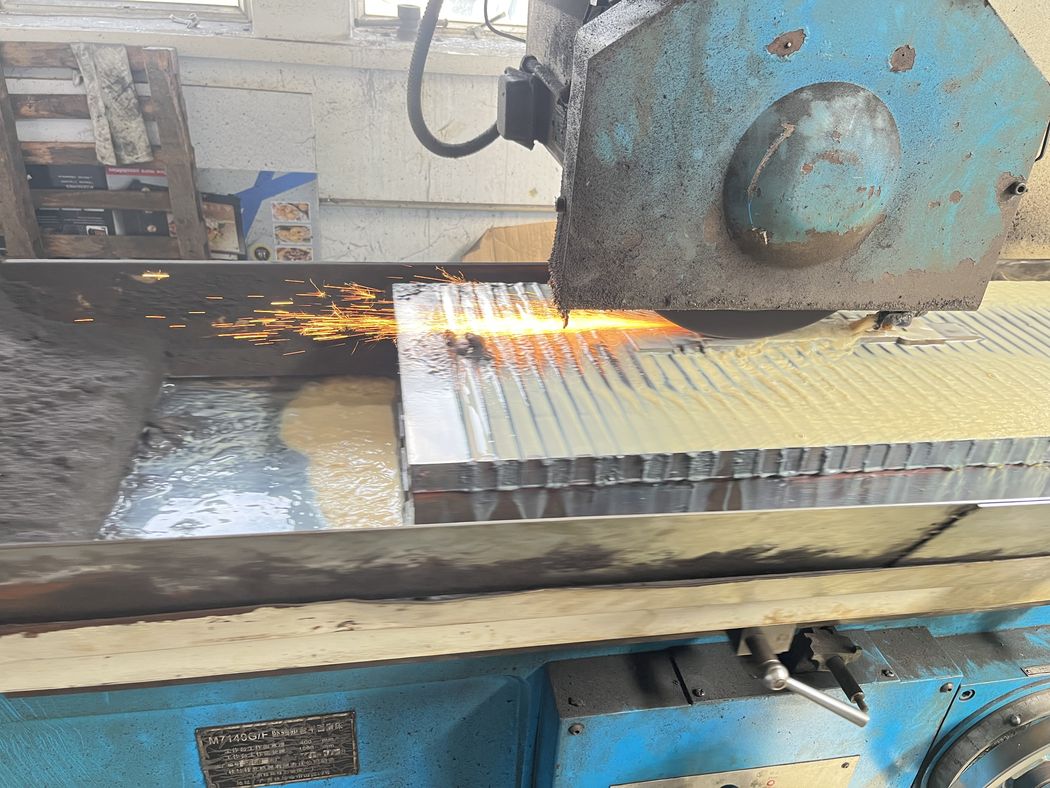
模板磨平、磨平行,然后组装、手工研配 —— 闭合高度、间隙与对中先在台面上校好,再靠近冲床。
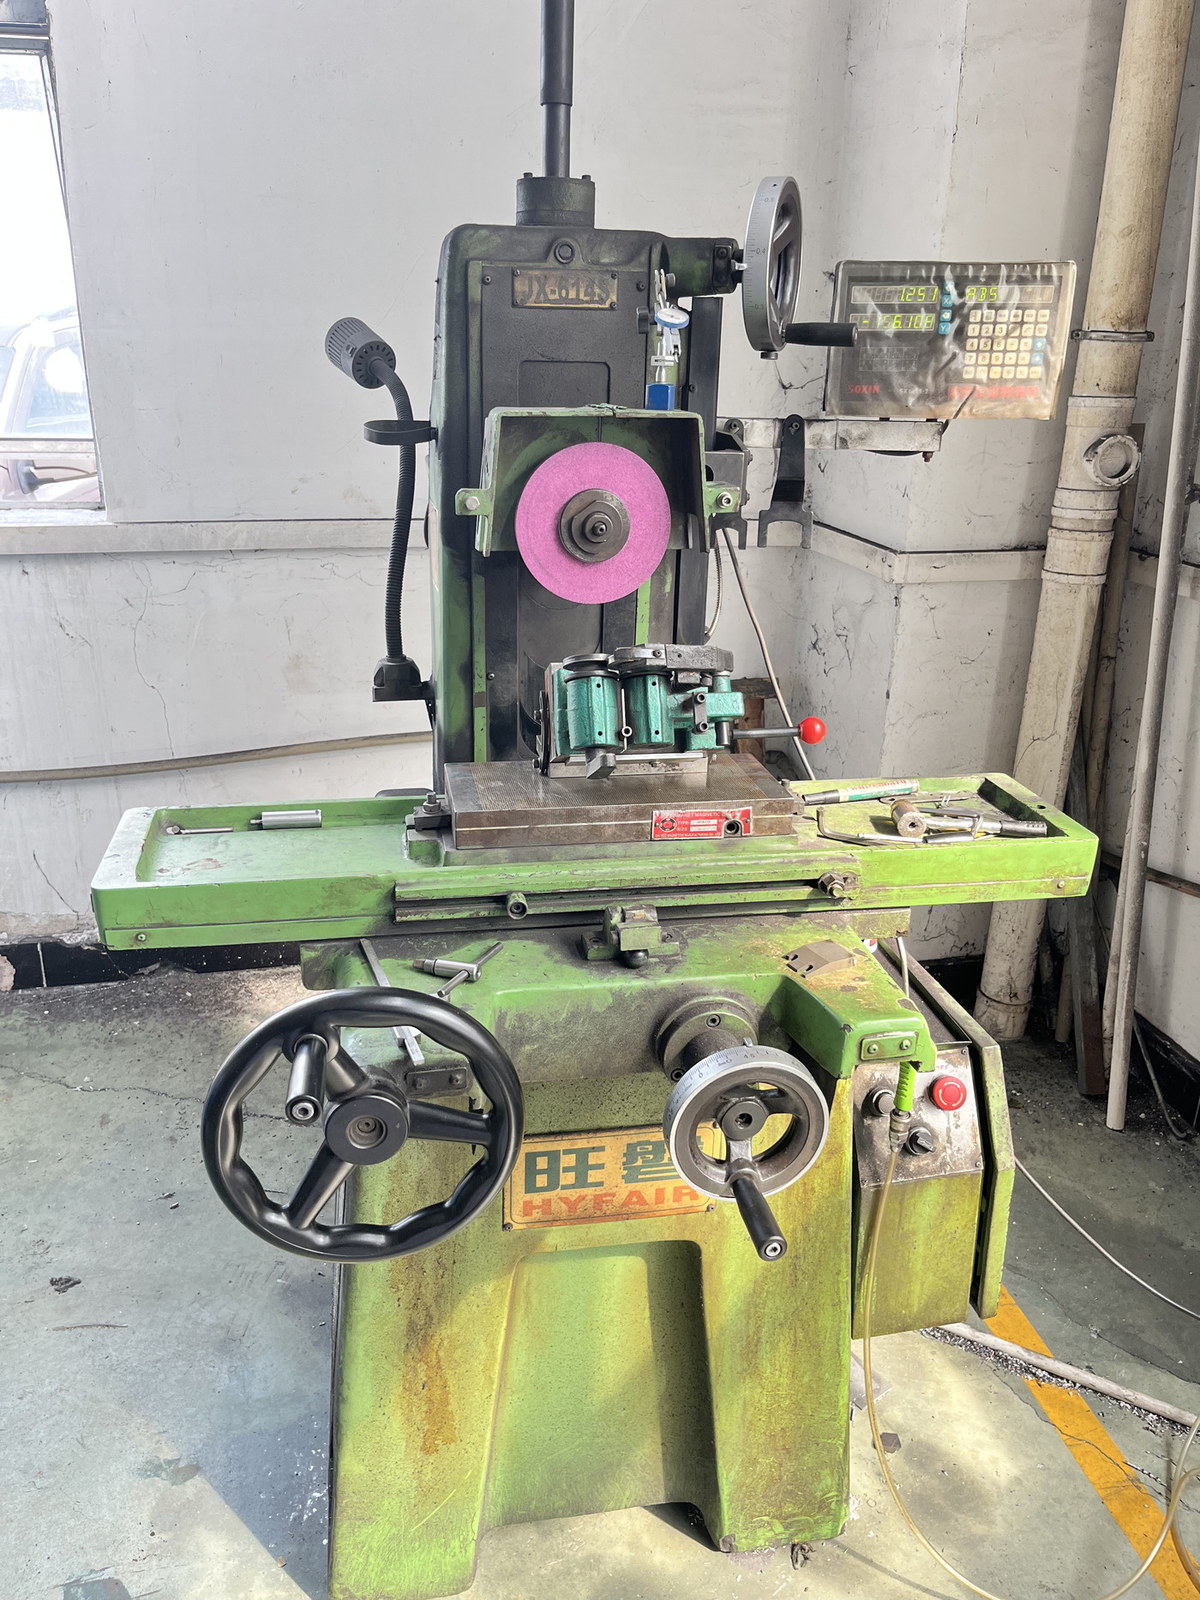
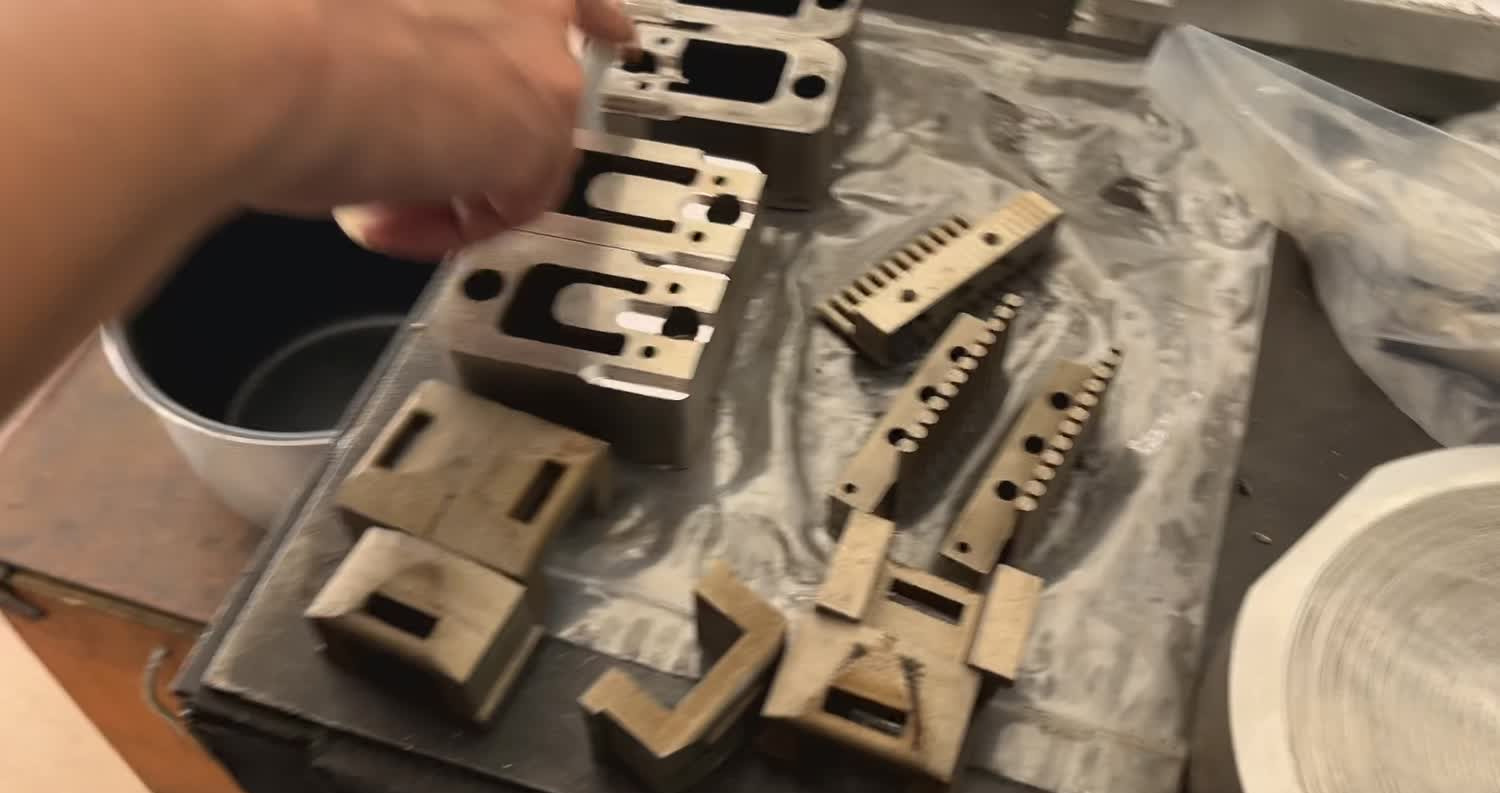
冲头与刃口按图纸硬度做热处理,回来后精磨一次。薄件小件也不跳过这一步 —— 百万次冲次之后刃口还锋利,靠的就是它。
模具装到冲床上,调闭合高度,送料试冲。一直试到零件量出来对,而不是看起来对。
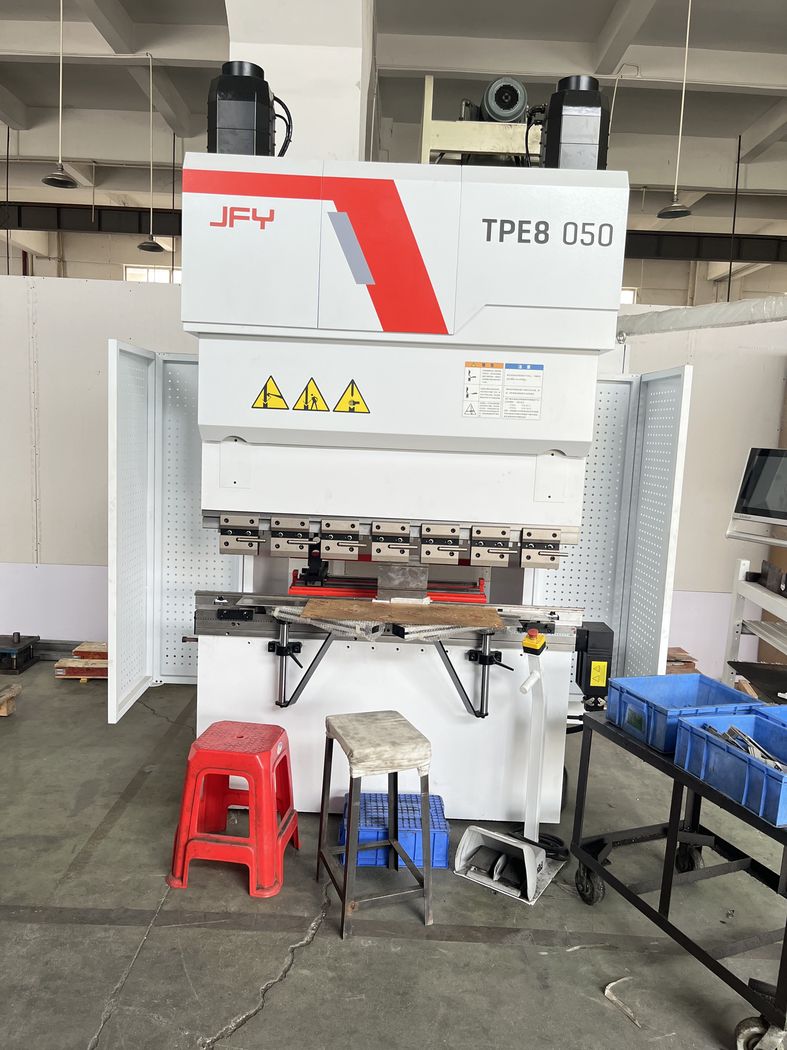
首件用卡尺与检具实测,连同报告一起发你。你签字之后模具才进量产 —— 标准在放量之前定死,不是之后。
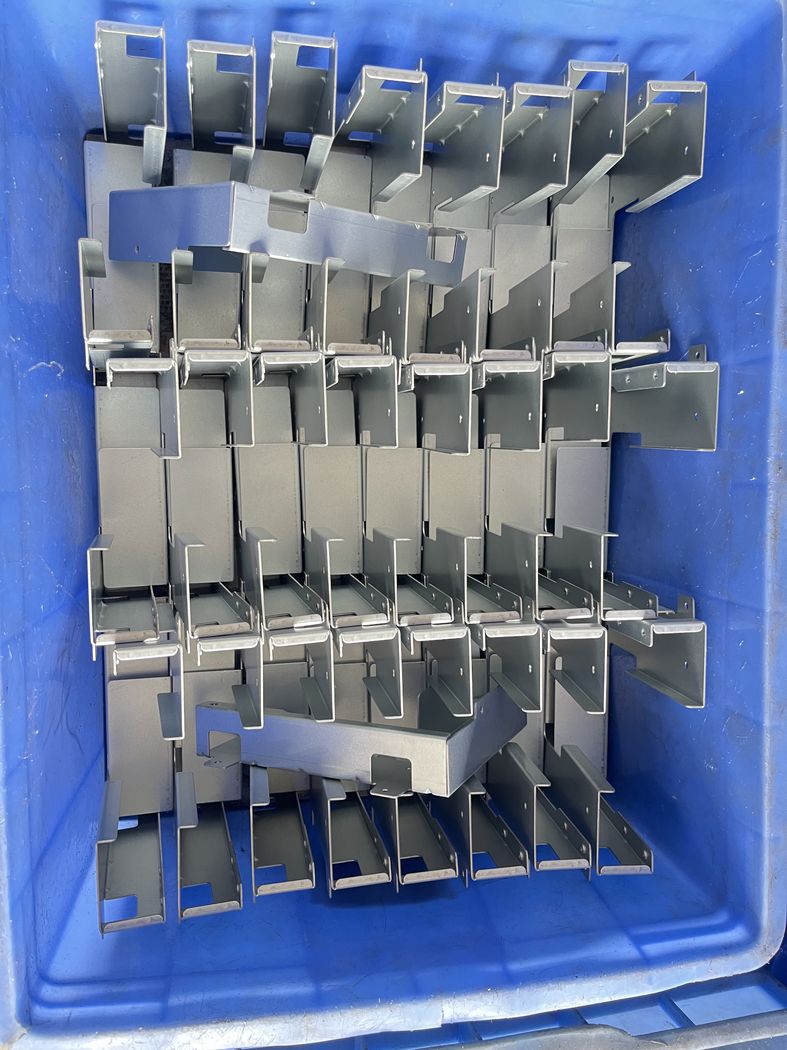
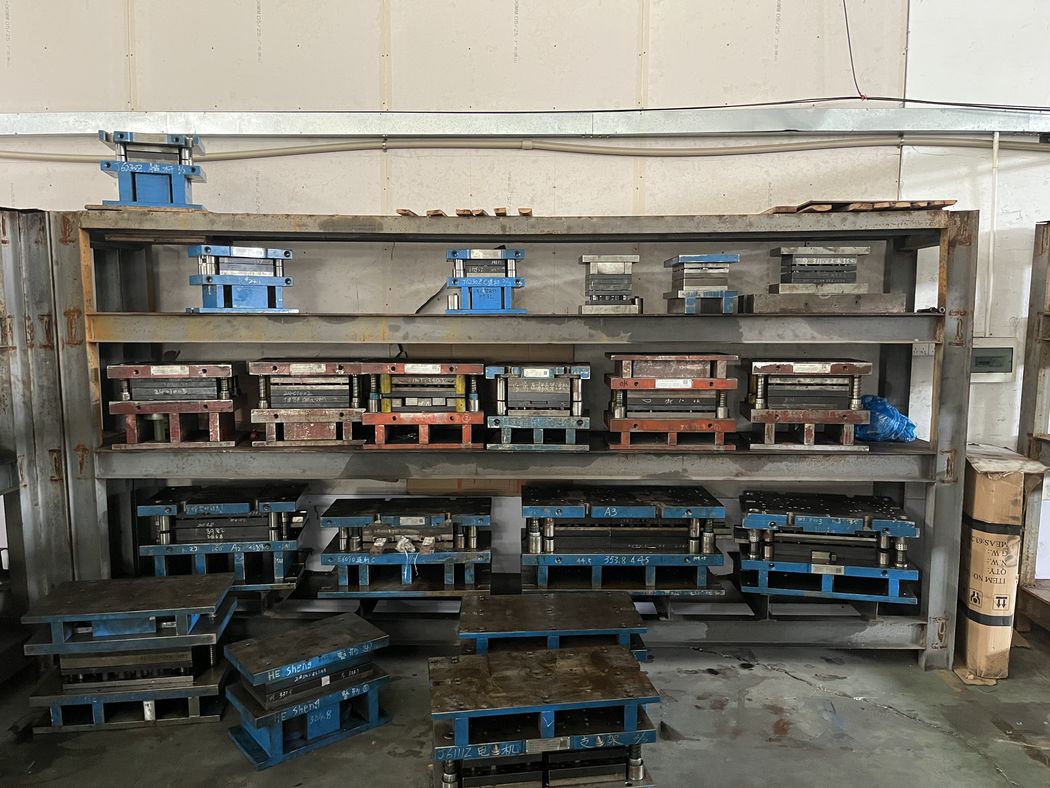
每套模具都编号上架,所以你两年后返单,跑的还是同一套模具,不是从头再做一套。
工厂实拍
原材料、冲床、模具、检测与厂区本身 —— 走一遍我们在阜沙的车间。34 张照片,全部实拍,未做修饰。
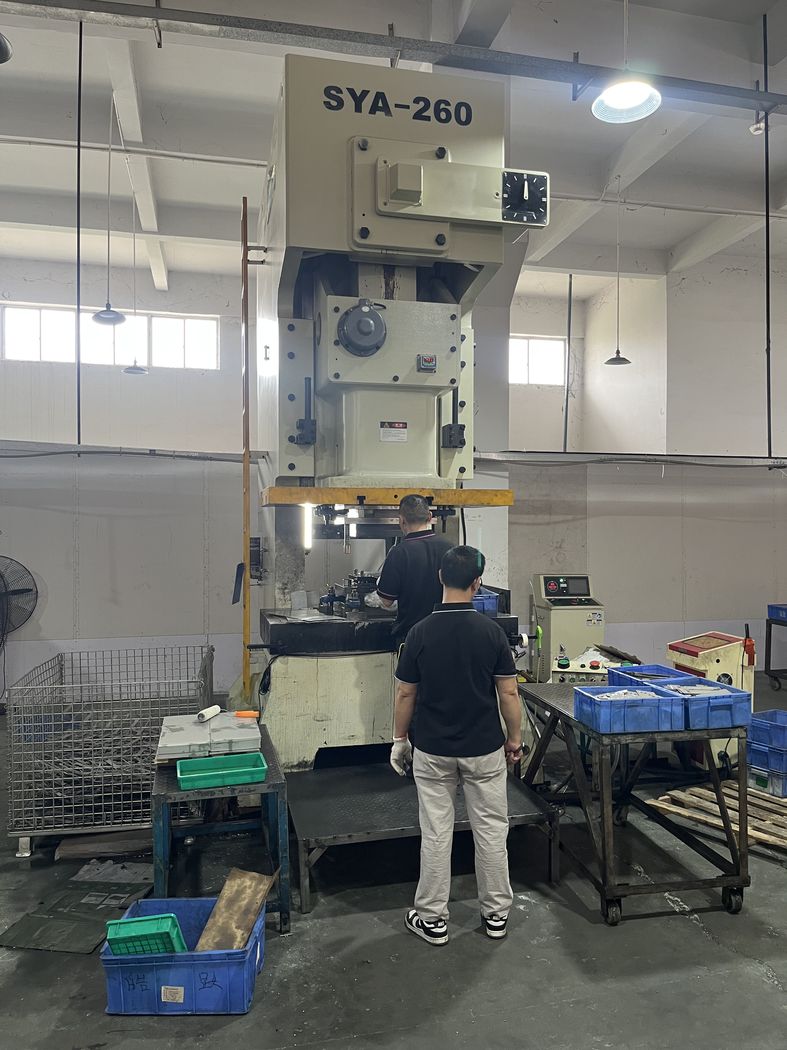
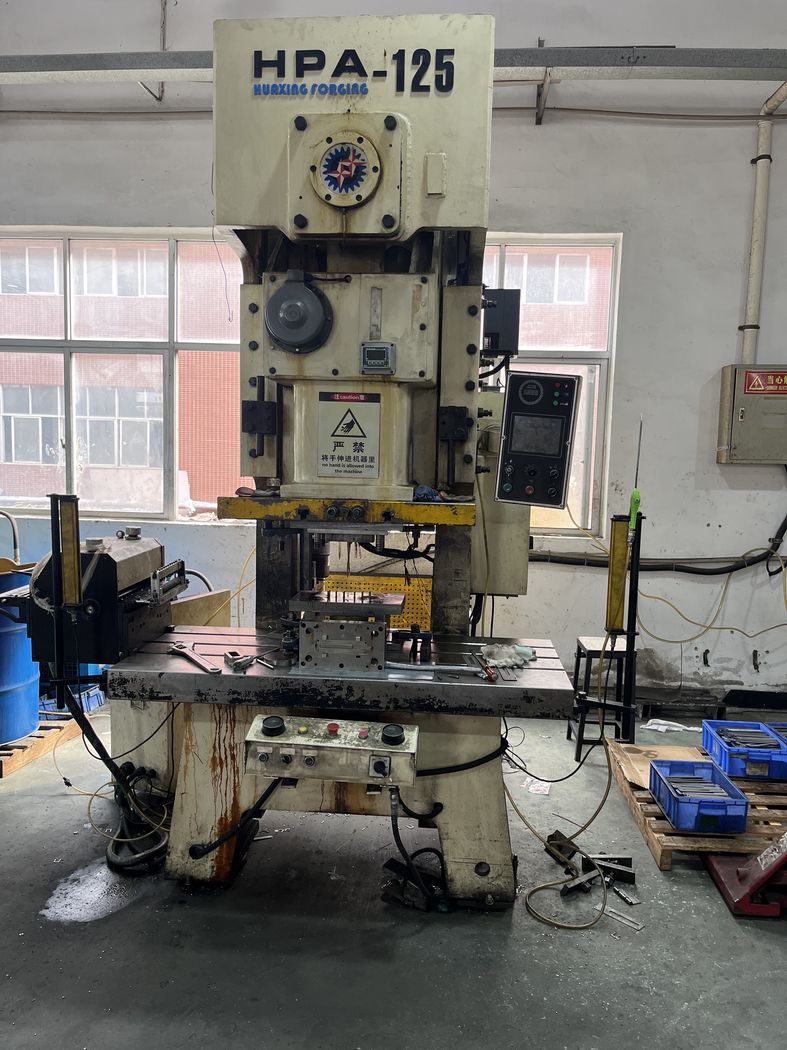
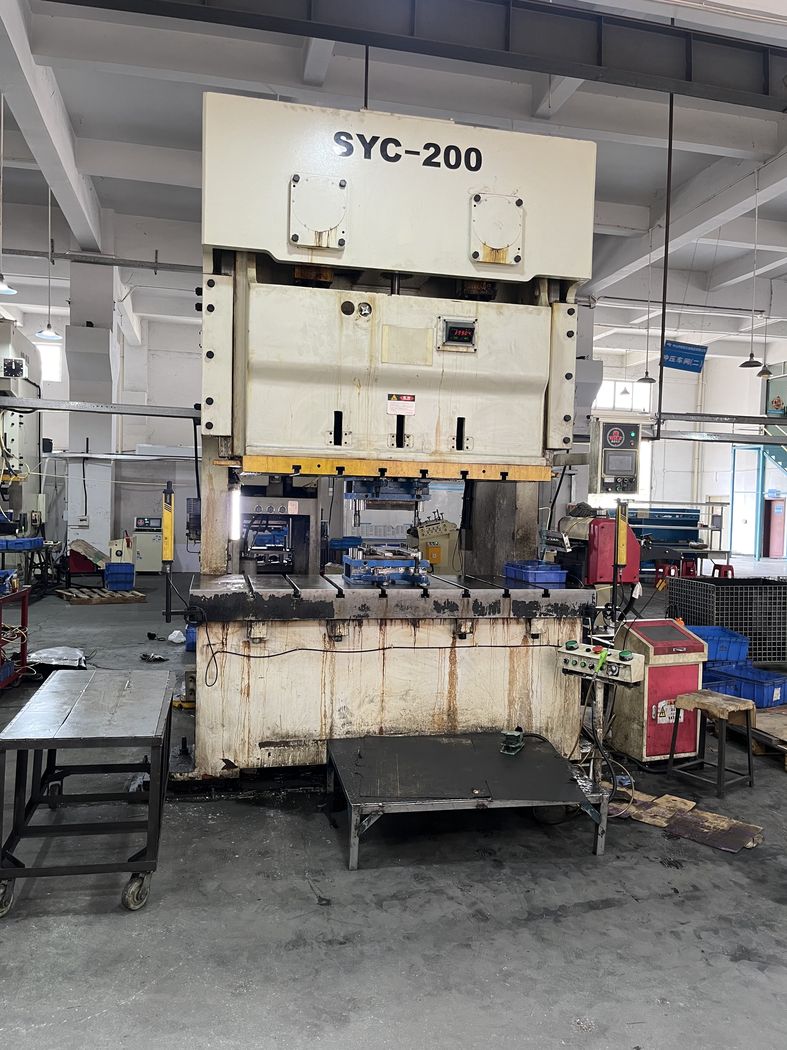
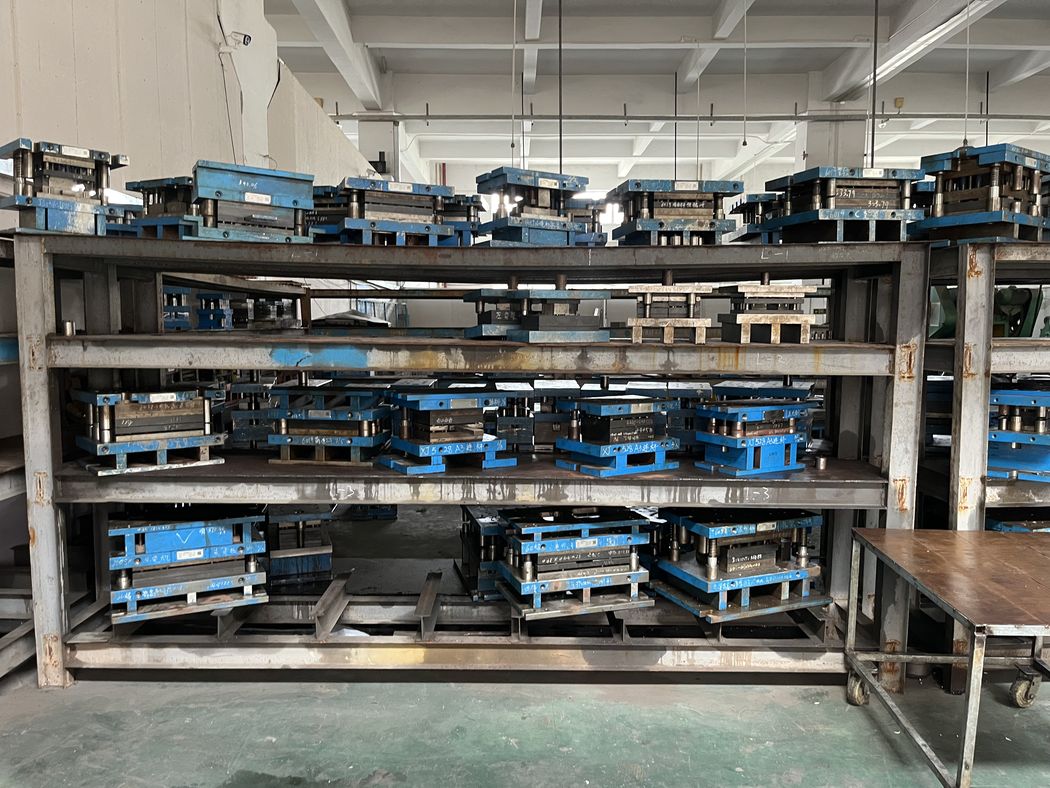
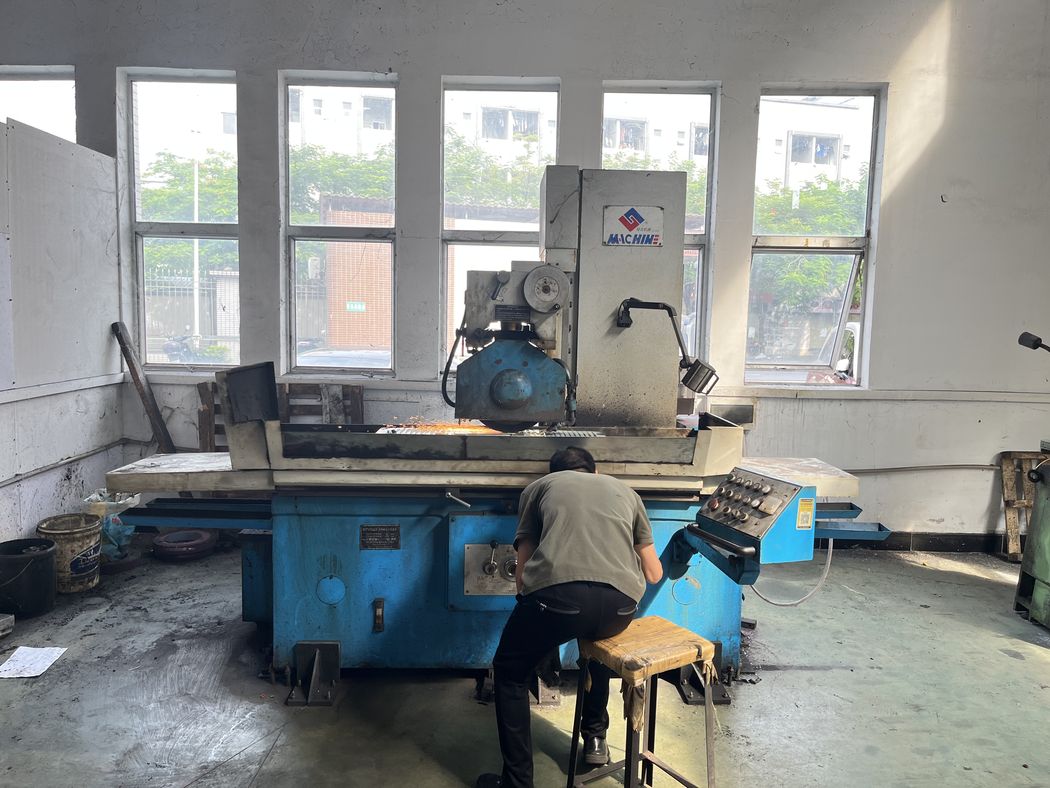
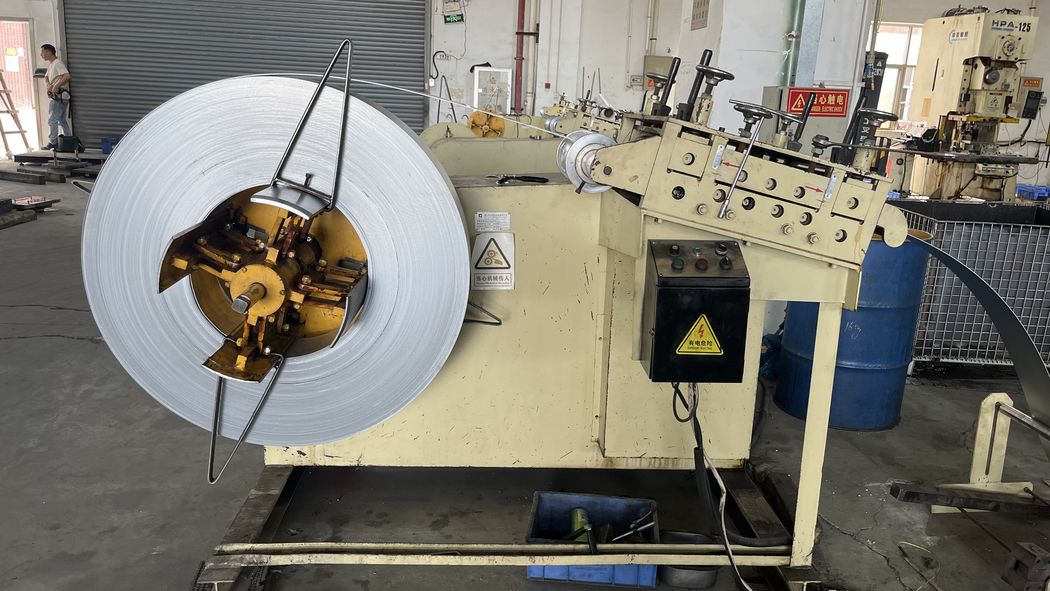
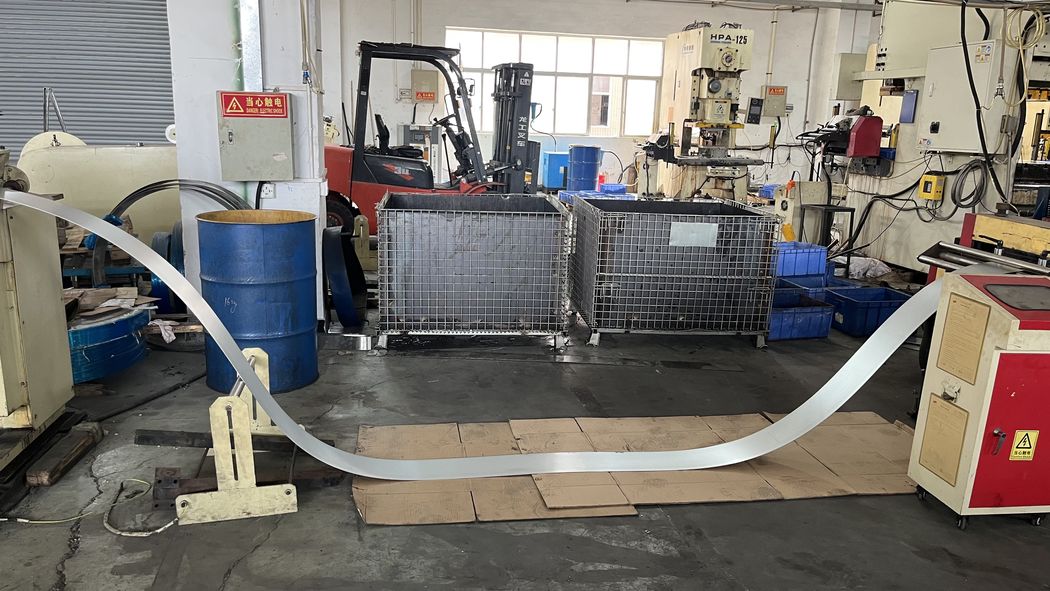
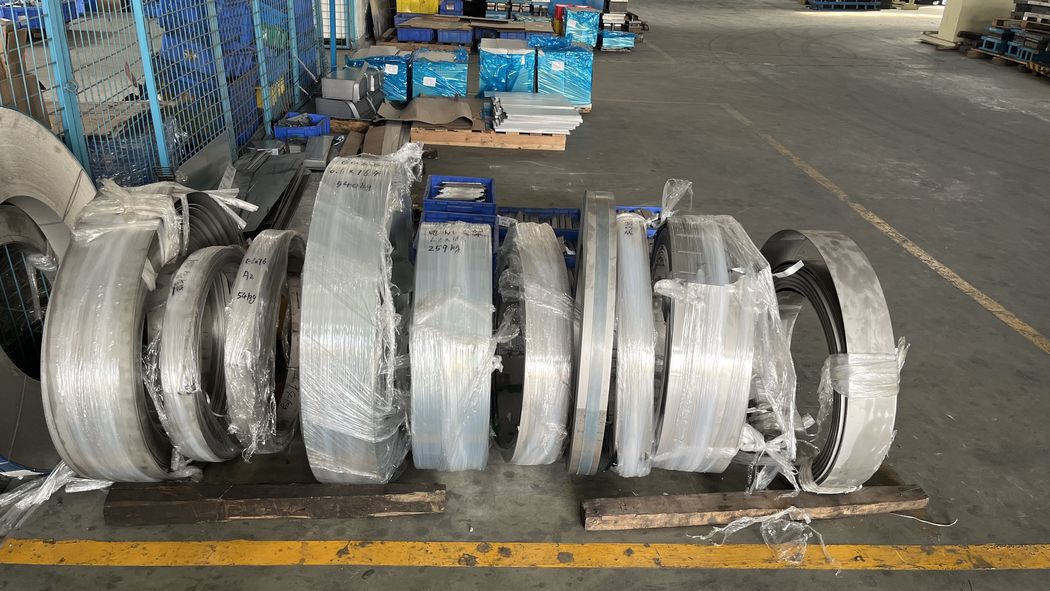
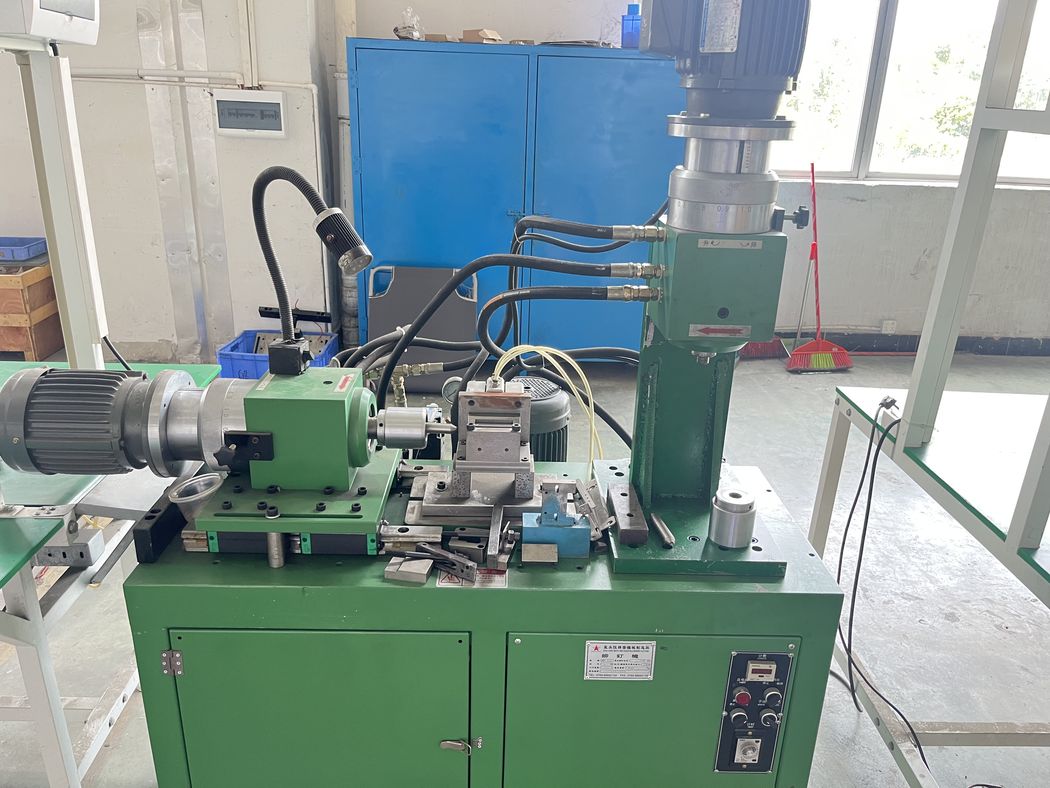
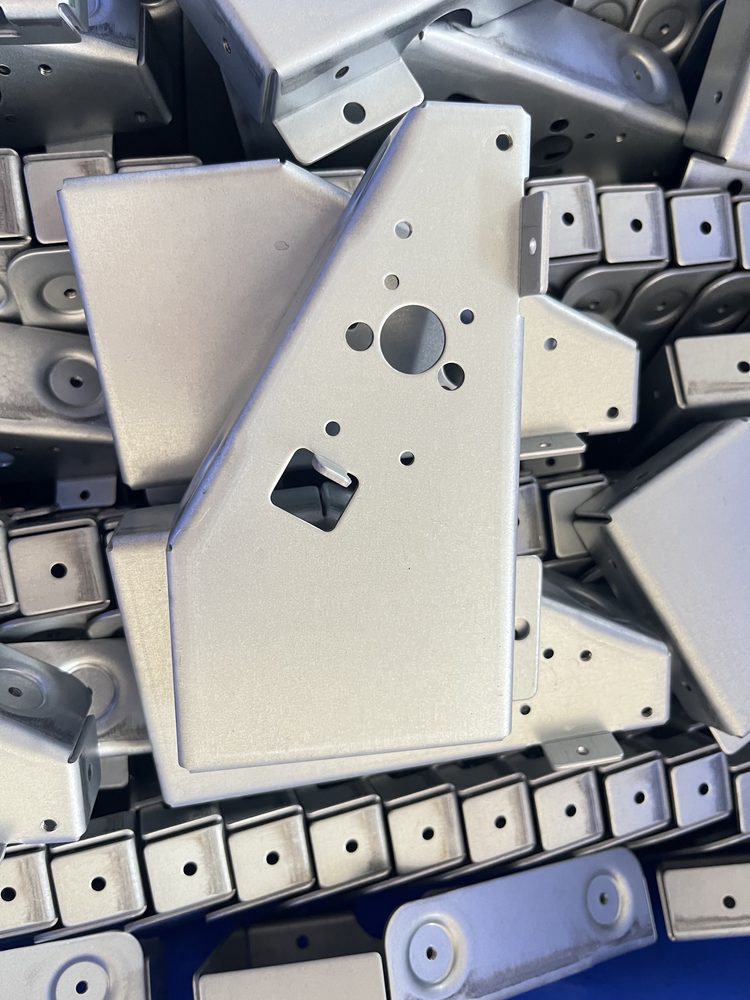
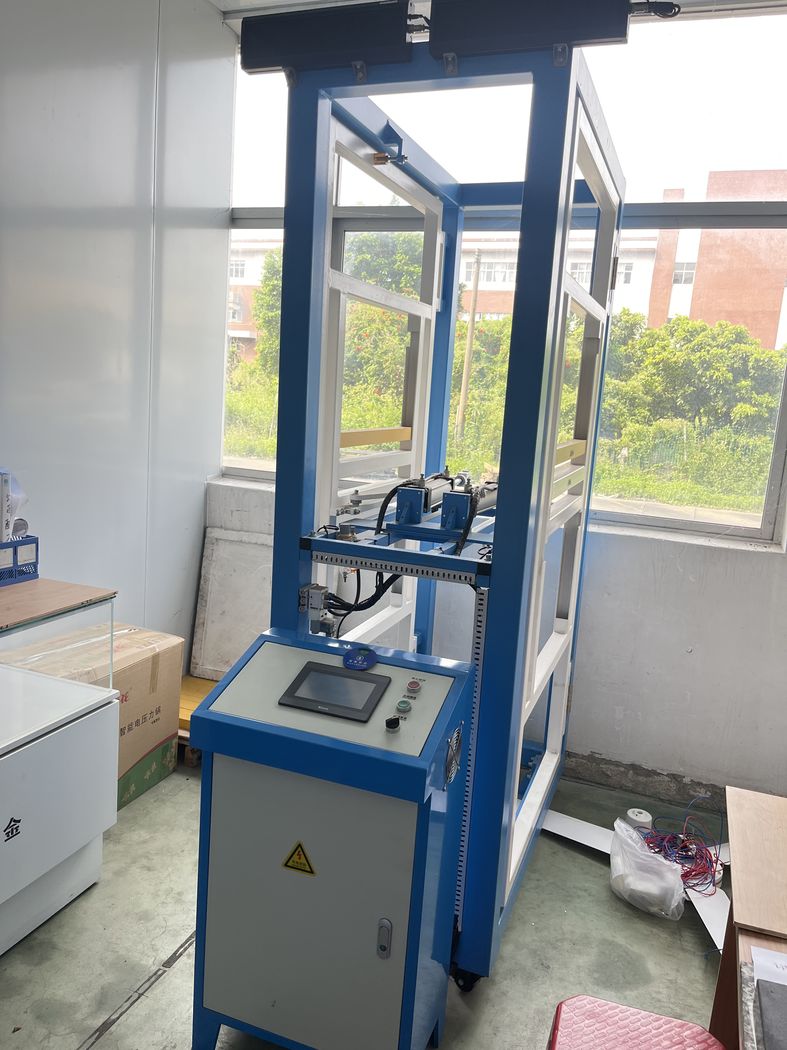
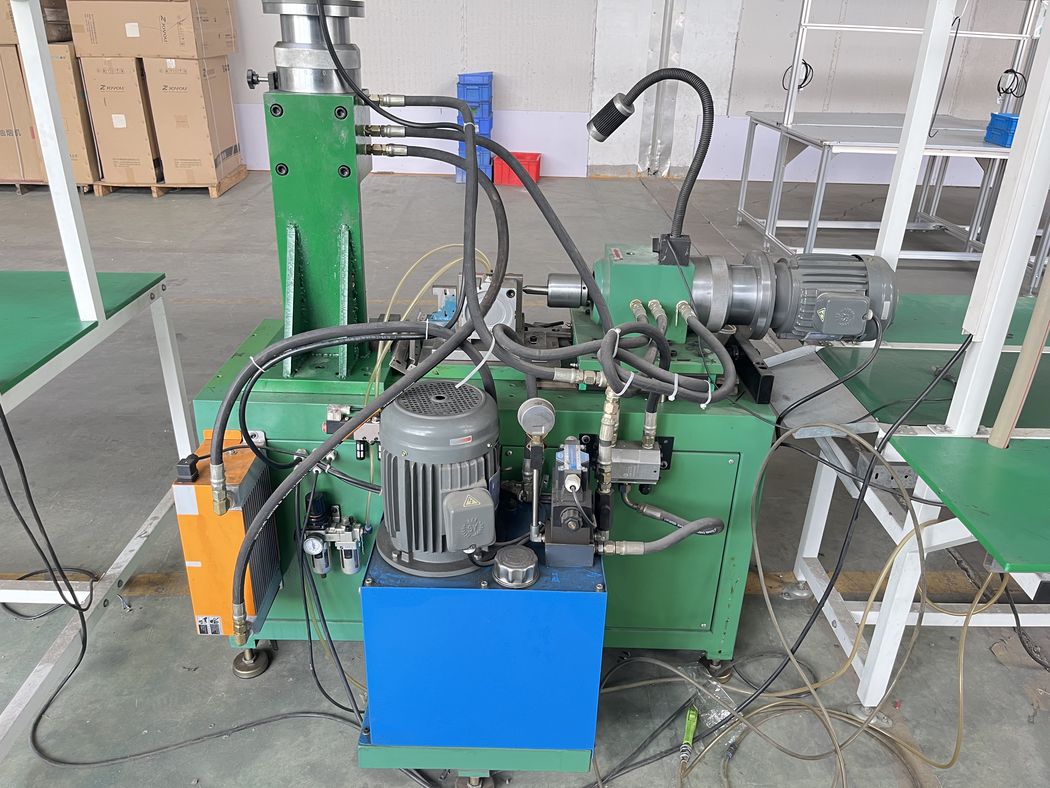
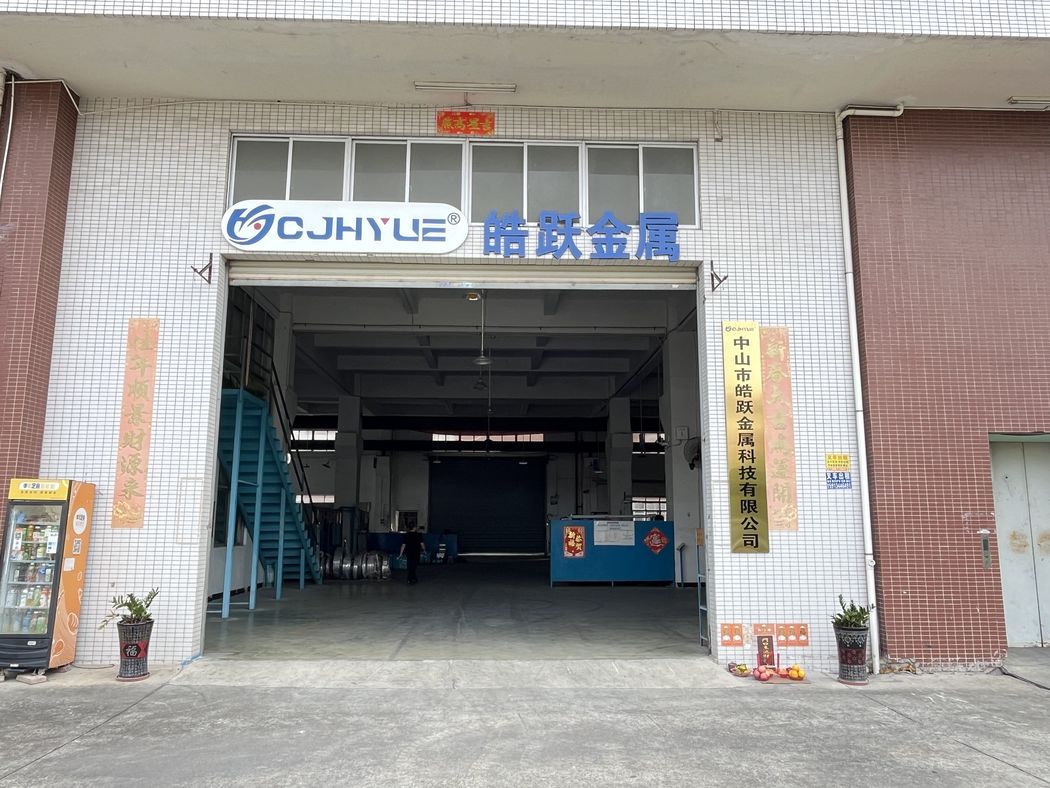
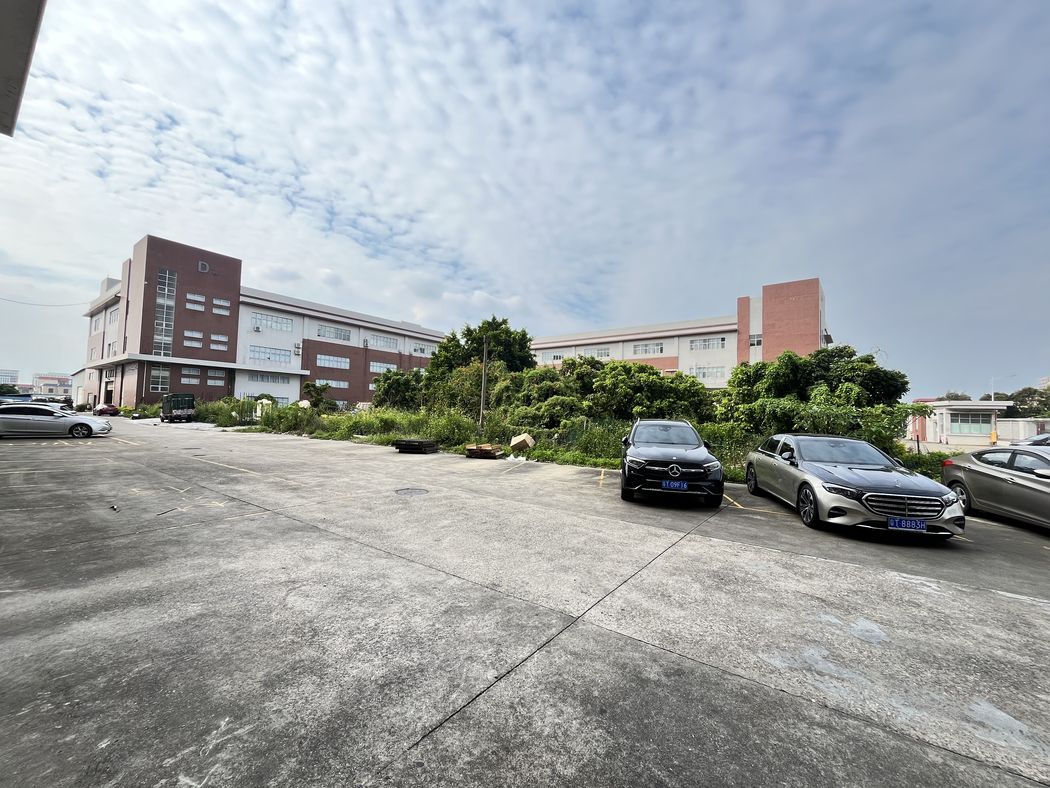
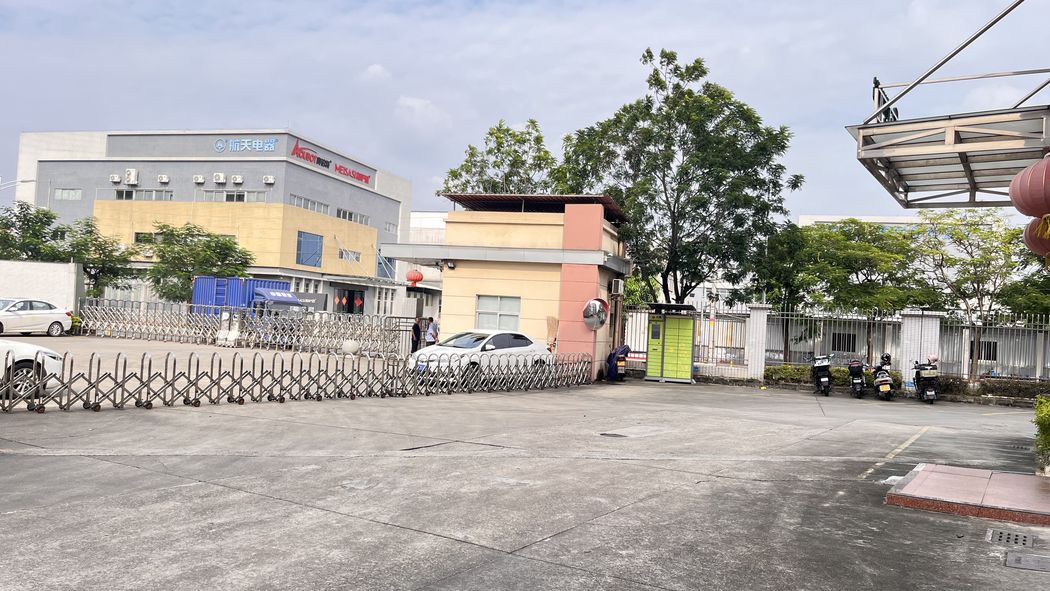
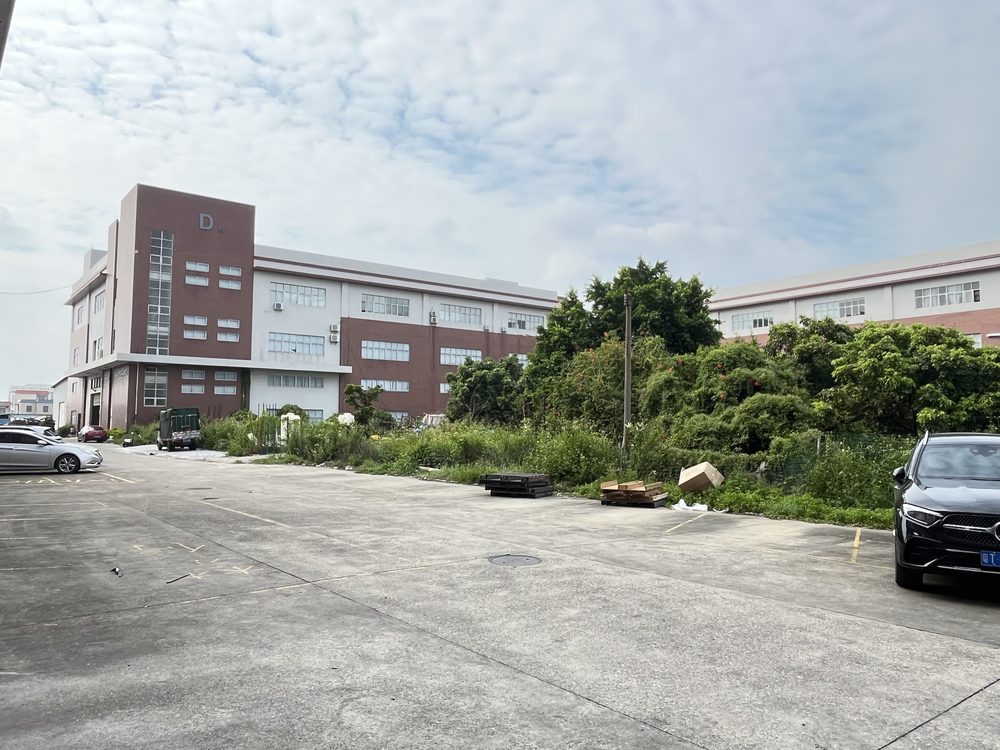
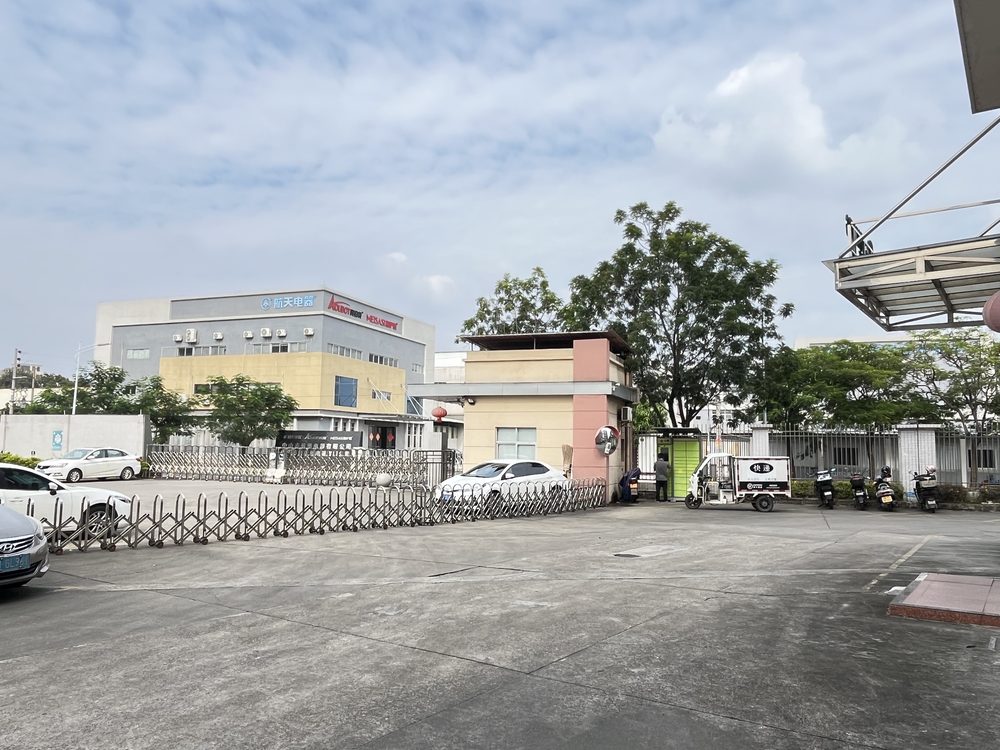
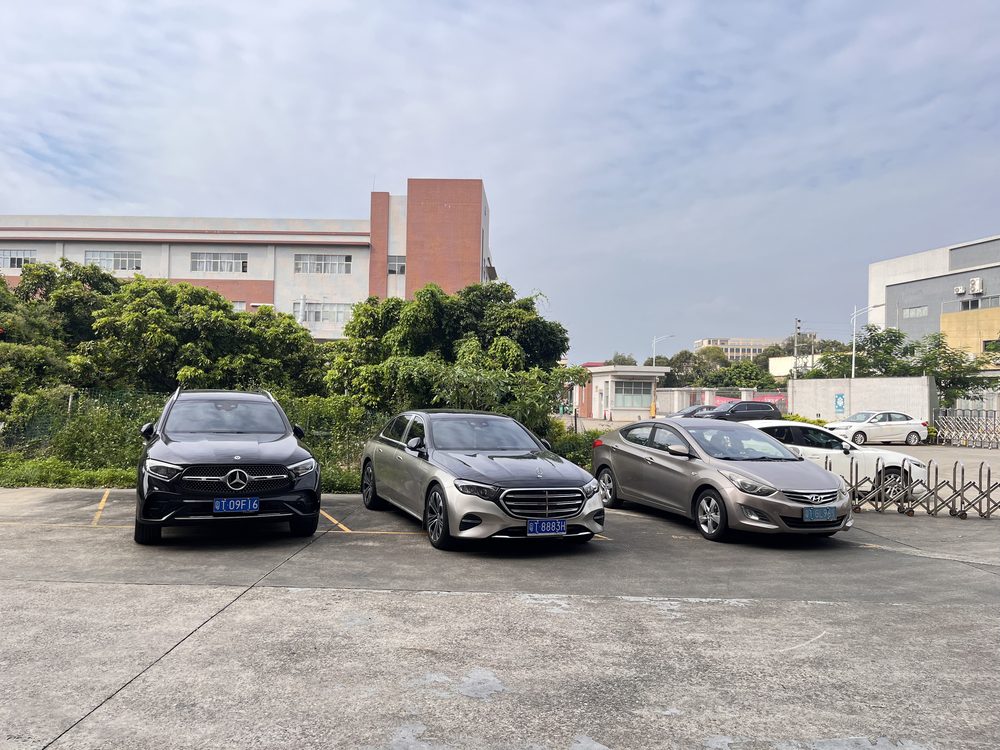
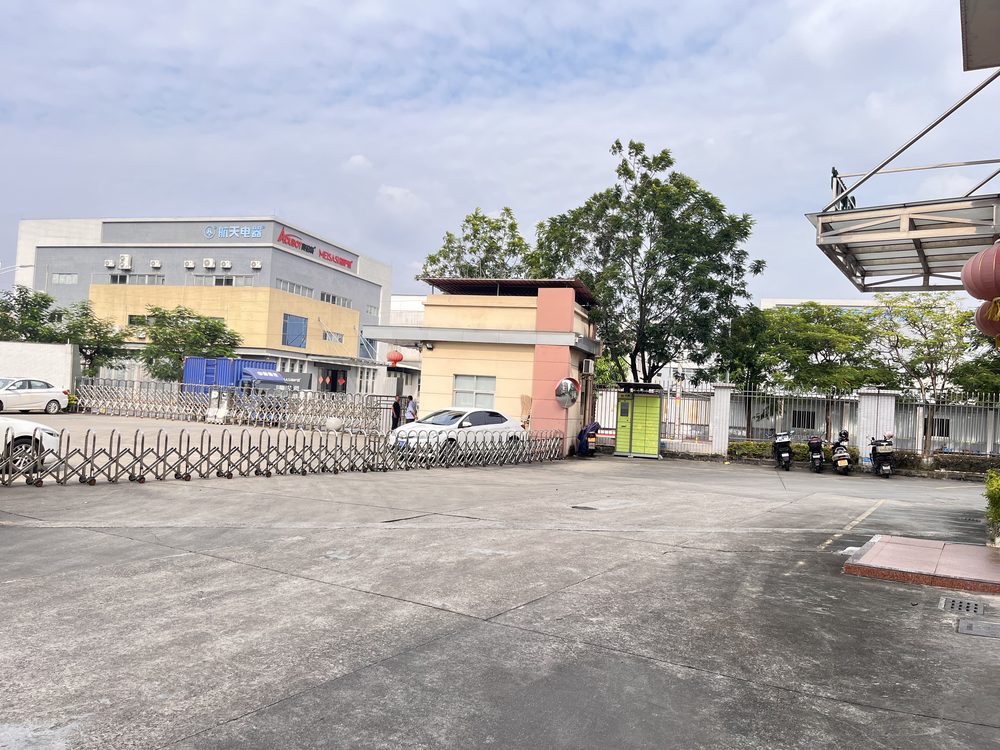
下面两段循环画面取自我们 YouTube 上 13 分钟的工厂实拍 —— 模具间、冲压线、检测室与仓库。在 YouTube 看完整的 13 分钟工厂导览 · 我们 YouTube 频道的更多视频。